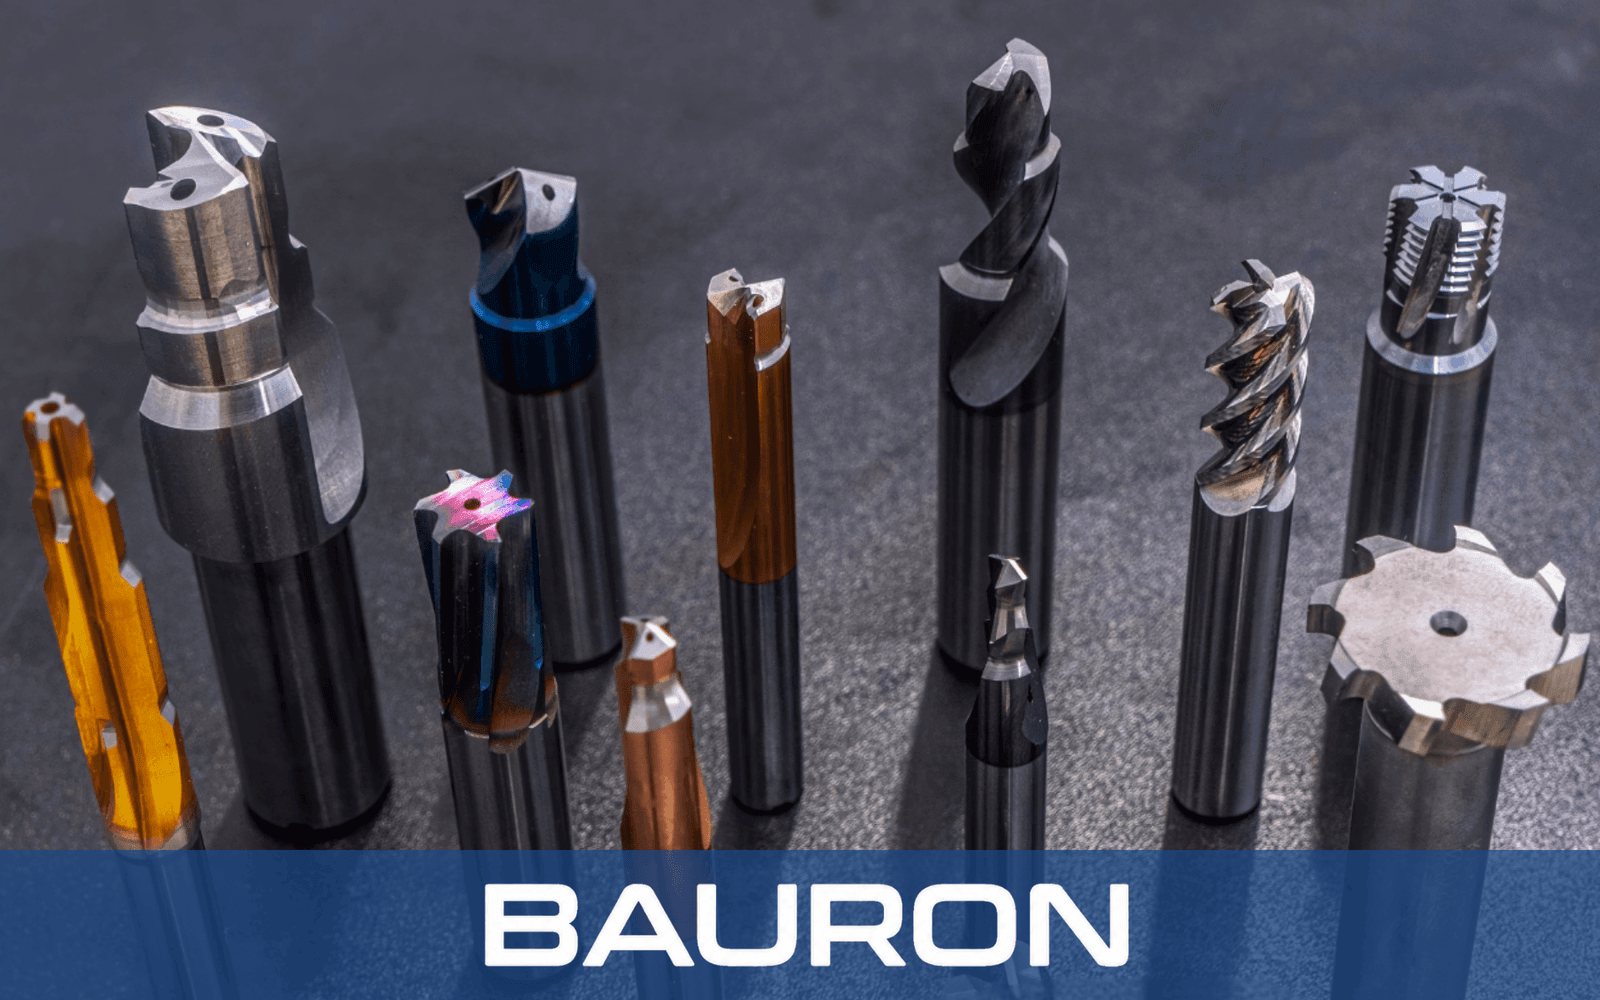
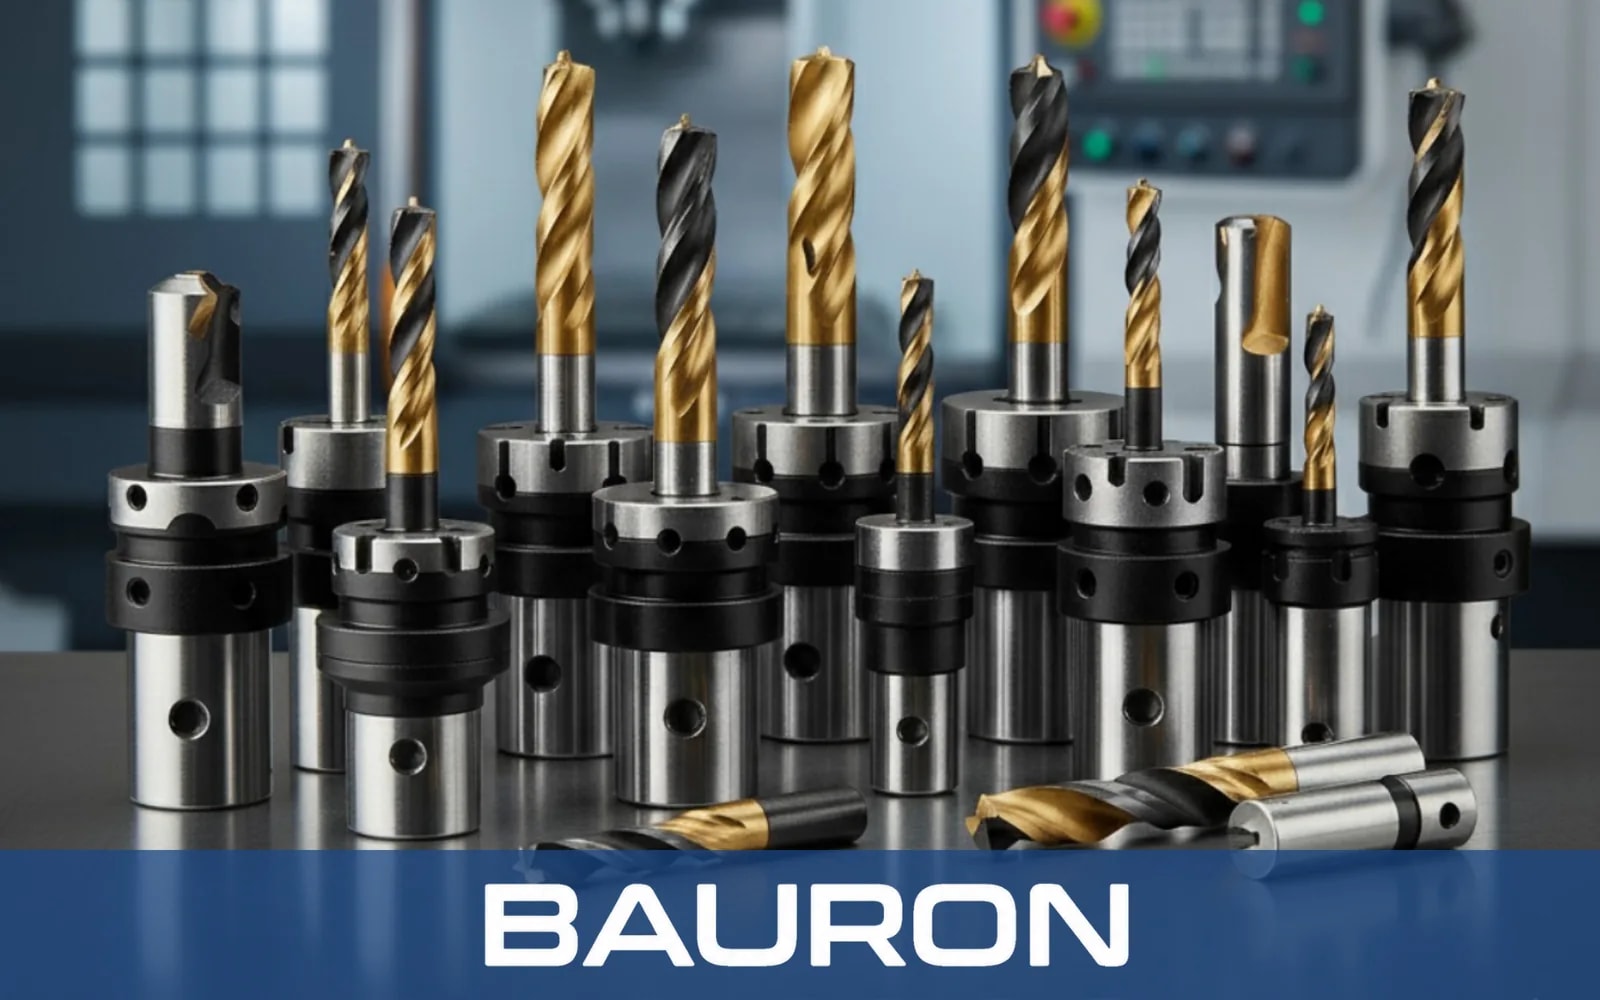
In una macchina CNC tutto dipende dalla qualità dell'utensile impiegato. Per quanto valido sia il centro di lavoro, un utensile non adatto alla lavorazione o usato in modo scorretto vibrerà, lascerà bordi mal rifiniti o produrrà un foro sovradimensionato. Per questo la tecnologia e i processi di produzione degli utensili da taglio rappresentano uno dei segmenti in più rapida crescita del mondo manifatturiero.
Gli utensili da taglio CNC come frese a candela, maschi, alesatori e punte asportano materiale sotto il controllo di programmi informatici. La trasformazione di un materiale come il metallo in un pezzo utilizzabile ha fatto molta strada grazie a numerosi progressi tecnologici, dai materiali e dalla progettazione degli utensili fino ai rivestimenti applicati agli utensili rettificati.
Restare aggiornati su questi progressi è diventato indispensabile per chi opera nelle lavorazioni meccaniche, compresi ingegneri, responsabili acquisti e titolari di officine. Gli utensili da taglio di precisione giusti garantiscono maggiori profitti grazie a cicli più rapidi e a una maggiore durata dell'utensile. Le scelte sbagliate, invece, erodono lentamente i margini a ogni commessa.
In questo articolo esaminiamo le ultime tendenze dell'utensileria per lavorazioni CNC: materiali e rivestimenti avanzati, principali tipi di utensili, utensileria CNC standard di settore, progettazione dei vostri utensili su misura e differenze nella scelta degli utensili tra produzione ad alto e a basso volume.
Progressi nei materiali e nei rivestimenti degli utensili
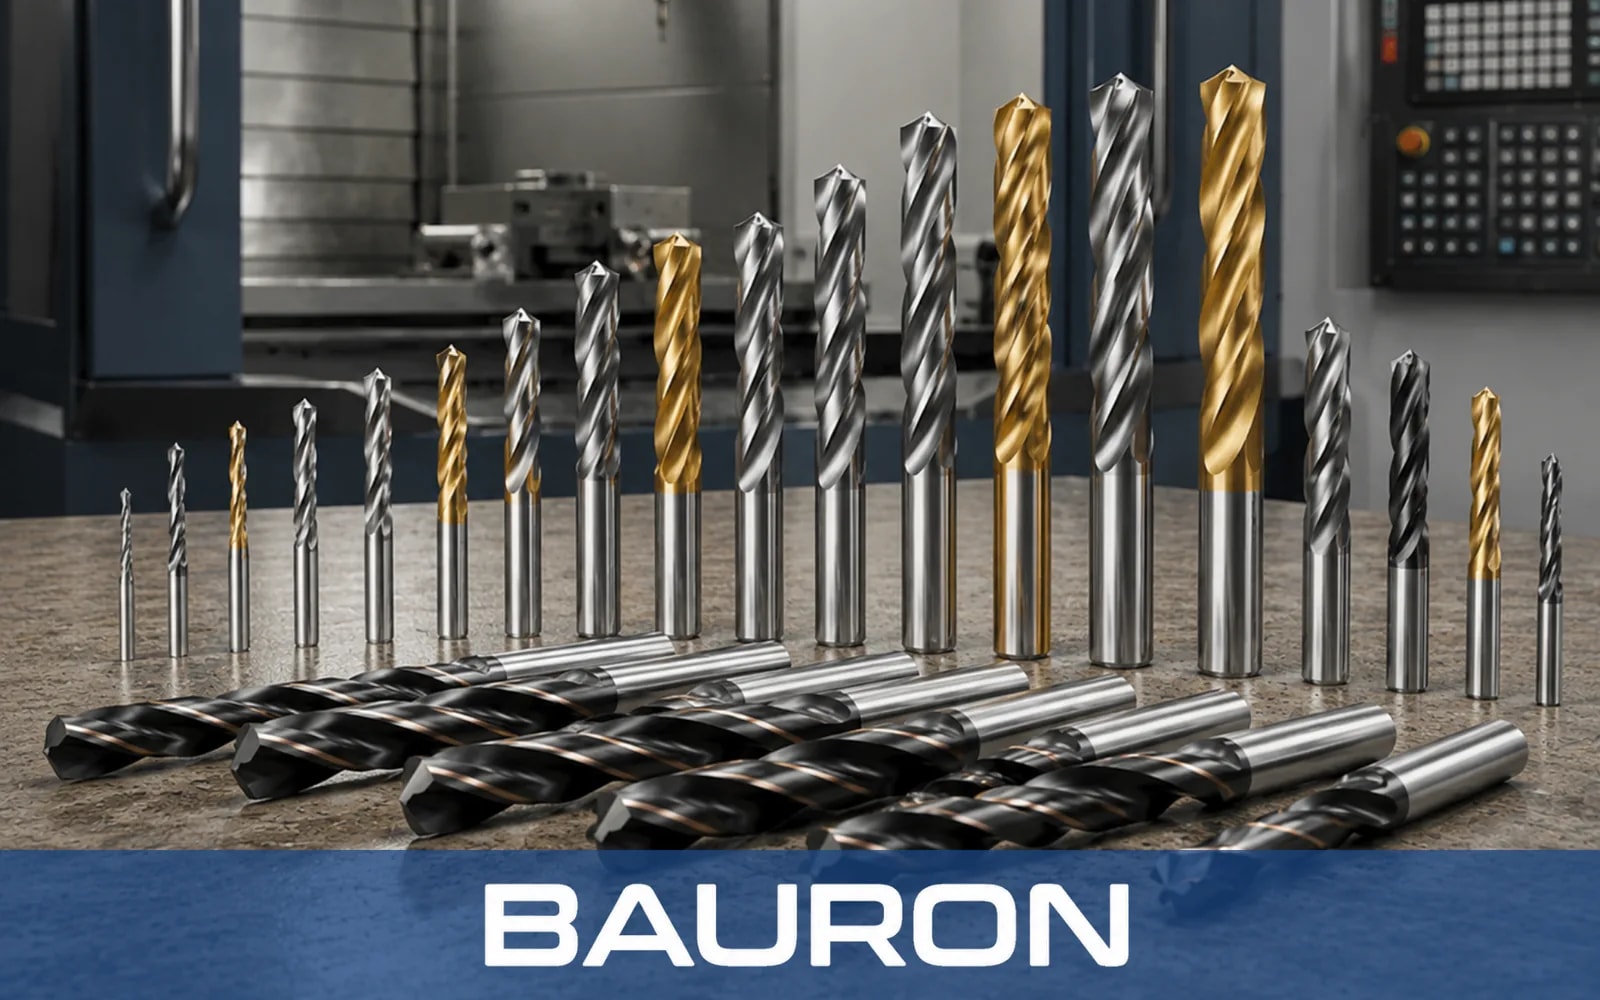
I maggiori progressi negli utensili da taglio CNC partono dal materiale di cui è fatto l'utensile. Substrato e rivestimento determinano insieme la velocità a cui l'utensile può lavorare, quanto calore può sopportare e quanto dura.
Metallo duro integrale
Il metallo duro integrale è oggi il substrato di riferimento per gli utensili da taglio di precisione ad alte prestazioni. È molto più duro e rigido dell'acciaio rapido, quindi mantiene un tagliente affilato a velocità di taglio più elevate e si flette meno sotto carico. Una minore flessione significa fori più precisi, fondi più piani e tolleranze più strette.
Le moderne qualità di metallo duro a grana fine e submicrometrica aggiungono tenacità a questa durezza. Così il metallo duro resiste a tagli interrotti e a materiali duri che un tempo scheggiavano le qualità precedenti.
HSS-Co (acciaio rapido al cobalto)
L'acciaio rapido al cobalto conserva ancora il suo ruolo. È più tenace del metallo duro e più tollerante su macchine meno rigide, piazzamenti manuali e impianti più datati. È anche più economico per molte lavorazioni di foratura e maschiatura.
Per i maschi e le punte lunghe in particolare, l'HSS-Co resta un'ottima scelta quando il rischio di rottura conta più della velocità massima.
Rivestimenti
È nei rivestimenti che si è concentrata gran parte dei progressi recenti. Sottili strati PVD come il nitruro di titanio (TiN), il nitruro di titanio-alluminio (TiAlN) e il nitruro di alluminio-cromo (AlCrN) aumentano la durezza superficiale e riducono l'attrito. I rivestimenti ricchi di alluminio formano uno strato di ossido protettivo ad alta temperatura, ed è per questo che sono adatti alla lavorazione a secco e ad alta velocità degli acciai.
Per l'alluminio e i metalli non ferrosi, la priorità passa dalla resistenza al calore alla prevenzione del tagliente di riporto. Superfici lucidate, non rivestite o in carbonio simil-diamante (DLC) aiutano i trucioli a scorrere via in modo pulito. La nostra guida ai rivestimenti per frese a candela mette a confronto le opzioni in modo più dettagliato.
La lezione pratica è semplice: non esiste un unico rivestimento migliore in assoluto. I migliori utensili per lavorazioni CNC abbinano substrato e rivestimento al materiale del pezzo e alla strategia di lavorazione.
Le quattro famiglie principali di utensili da taglio CNC
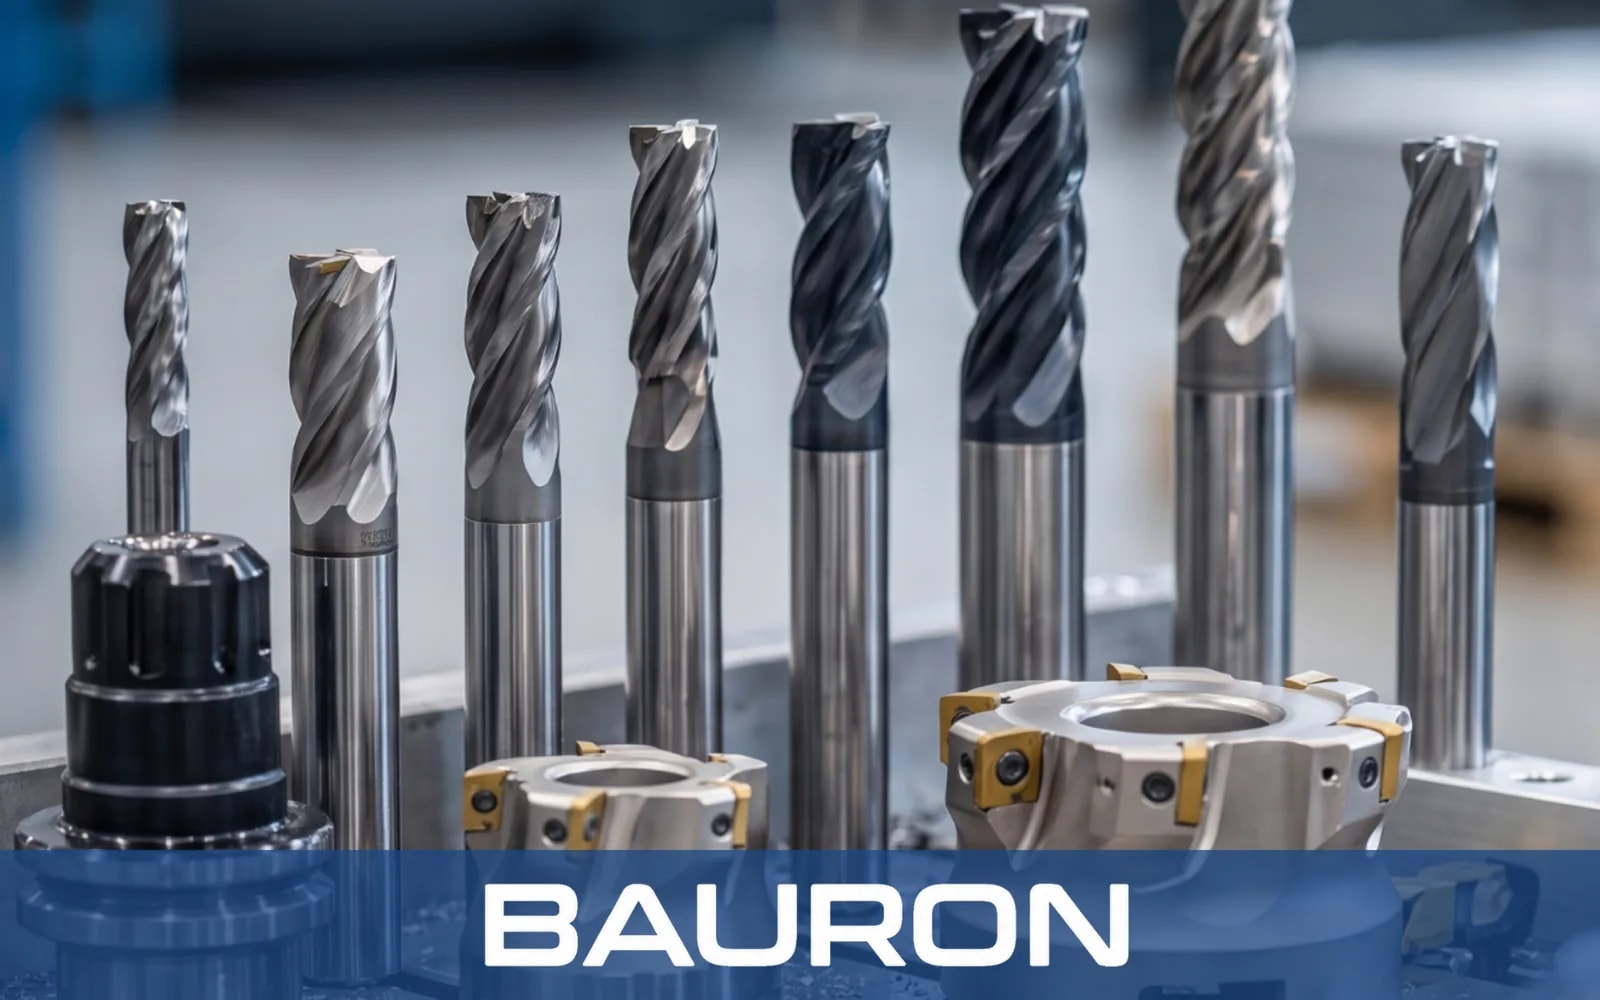
La maggior parte delle lavorazioni CNC si riduce a tre compiti: eseguire fori, asportare materiale e realizzare filettature. Quattro famiglie di utensili li coprono.
Punte: foratura più rapida e più profonda
La foratura è spesso l'operazione più frequente su un pezzo, quindi anche piccoli miglioramenti si sommano rapidamente. Le moderne gamme di punte vanno ben oltre la punta elicoidale. Comprendono punte per centrare e punte da centro, punte a gradino, micropunte, punte per lamatura, punte per fori profondi e punte a cannone.
Il progresso più significativo è la refrigerazione interna. Il refrigerante convogliato attraverso il corpo della punta evacua i trucioli dal fondo del foro e raffredda il tagliente. La gamma in metallo duro integrale e HSS-Co di Bauron comprende oltre 25 tipi di punte, con modelli a refrigerazione interna per la foratura profonda da 8xD a 30xD.
Frese a candela: più geometrie per ogni materiale
Le frese a candela realizzano profili, tasche, cave e superfici 3D. La gamma attuale comprende frese a testa piana, a testa sferica, con raggio d'angolo, con rompitruciolo, coniche a testa sferica e di forma, oltre a frese a coda di rondine, per cave di chiavetta e per smussi.
Il numero di taglienti è una delle scelte più importanti. I modelli a due e tre taglienti offrono vani truciolo più ampi, adatti all'alluminio e ai metalli non ferrosi. Un numero di taglienti più elevato, fino a 12, aumenta robustezza e qualità di finitura su acciai temprati e pretemprati. Le geometrie con rompitruciolo spezzano i trucioli lunghi, consentendo passate di sgrossatura più spinte.
Alesatori: fori precisi al primo colpo
Quando un foro eseguito con la punta non è abbastanza preciso, l'alesatore lo porta a quota. Gli alesatori per macchina e gli alesatori a mandrino, i modelli a scanalatura diritta e a scanalatura elicoidale e gli alesatori con pilota, a gradini, a manicotto, conici e regolabili risolvono ciascuno un diverso problema di alesatura.
Per accoppiamenti di precisione come spine di centraggio e sedi di cuscinetti, l'obiettivo abituale è una precisione del foro H7. Gli alesatori Bauron in HSS, HSS-Co e metallo duro integrale sono in grado di raggiungere H7, con diametri e classi di tolleranza personalizzati su richiesta.
Maschi: filettatura precisa e affidabile
Un maschio rotto può mandare a scarto un pezzo quasi finito, per questo la progettazione del maschio è importante. I maschi a punta elicoidale spingono i trucioli in avanti nei fori passanti. I maschi a scanalatura elicoidale estraggono i trucioli all'indietro dai fori ciechi. I maschi a rullare deformano il materiale invece di tagliarlo, creando filettature più resistenti senza alcun truciolo.
Le filettature metriche standard (M), UNC e UNF coprono la maggior parte delle lavorazioni. I componenti per l'aerospaziale, l'energia e la movimentazione dei fluidi richiedono spesso filettature metriche a passo fine, UNJ, Acme o NPT, ed è qui che entrano in gioco i maschi su misura.
Avete bisogno di aiuto per scegliere l'utensile giusto? Chiedete a un ingegnere Bauron oppure progettate il vostro utensile.
Utensileria CNC di precisione: tolleranze più strette, pezzi migliori
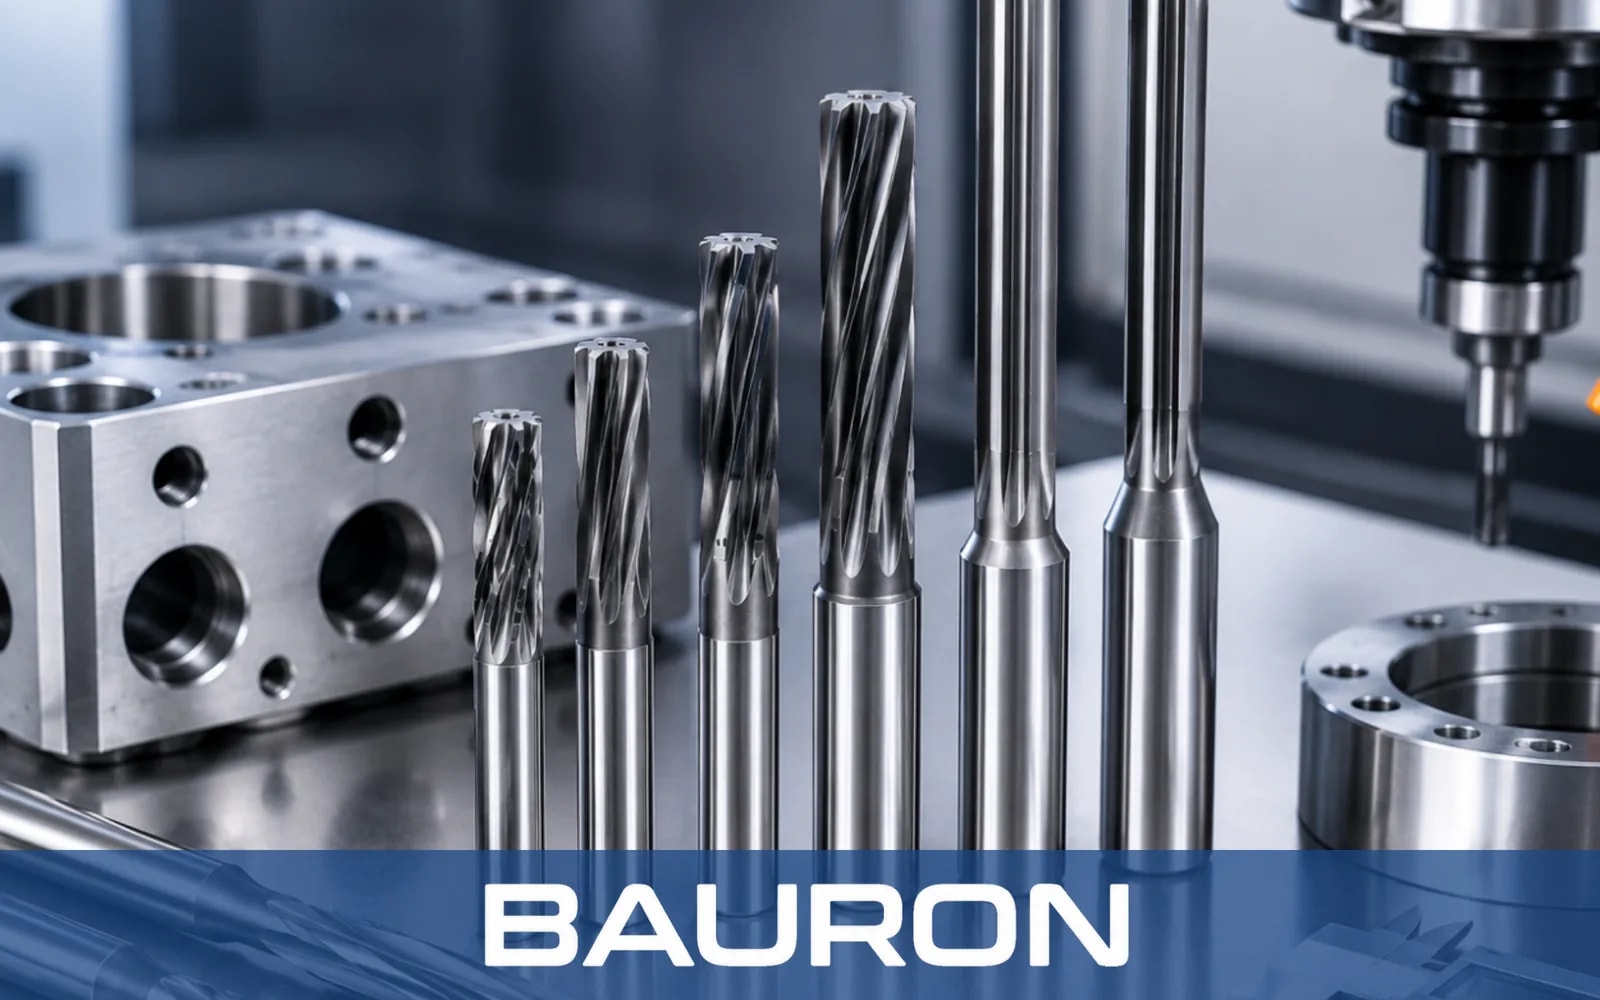
La precisione di un pezzo finito parte dalla precisione dell'utensile. Eccentricità, errori di diametro o un tagliente irregolare sull'utensile si trasferiscono direttamente su ogni pezzo che lavora.
Rettifica CNC a 5 assi
Le moderne affilatrici per utensili lavorano su cinque assi a controllo numerico. Possono realizzare forme dei canali complesse, angoli d'elica variabili e profili a più gradini con una precisione ripetibile. È questo che rende gli utensili di forma e gli utensili a gradini realizzabili a costi ragionevoli.
Grazie alla rettifica a 5 assi e a un attento controllo di processo, Bauron mantiene tolleranze fino a ±0,0025 mm (±0,0001 pollici, ovvero 2,5 micron) su determinate caratteristiche critiche dell'utensile.
Controllo e metrologia
Una tolleranza ha senso solo se viene misurata. L'utensileria CNC di precisione deve essere verificata con macchine di misura a coordinate (CMM) e proiettori di profili, che controllano diametri, profili e geometria del tagliente rispetto al progetto.
I sistemi qualità certificati aggiungono un ulteriore livello di affidabilità. La produzione Bauron è certificata ISO 9001:2015, quindi controllo e tracciabilità seguono un processo documentato e sottoposto ad audit.
Perché è importante in officina
Tolleranze più strette sugli utensili portano vantaggi che i responsabili acquisti possono misurare. I pezzi superano il controllo al primo tentativo. Gli utensili si usurano in modo uniforme, quindi la loro durata è più prevedibile. E quando un utensile viene sostituito, il nuovo taglia esattamente come il precedente: meno rimisurazioni e meno modifiche ai correttori tra un lotto e l'altro.
La progettazione di utensili su misura diventa digitale
Per anni, ordinare un utensile da taglio speciale significava schizzi, scambi di posta elettronica e settimane di botta e risposta. La situazione sta cambiando rapidamente. I configuratori online permettono ora agli ingegneri di specificare utensili da taglio CNC su misura in pochi minuti.
La piattaforma di progettazione di utensili su misura di Bauron ne è un buon esempio. I clienti configurano frese a candela, punte, maschi e alesatori tramite moduli online visivi, scegliendo parametri come diametro, lunghezza, geometria dei canali, opzioni di refrigerazione, tipo di filettatura, passo, tolleranza e rivestimento. Ogni richiesta viene poi esaminata da un ingegnere Bauron prima della produzione.
Questa revisione ingegneristica è l'aspetto fondamentale. Un configuratore rende l'utensileria accessibile, ma un ingegnere esperto individua problemi che un modulo non può cogliere: ad esempio una lunghezza dei canali che provocherà vibrazioni o un rivestimento non adatto al materiale del pezzo.
Vale la pena considerare utensili su misura quando:
- Un solo utensile potrebbe sostituire due o tre operazioni, come una punta a gradino che fora e smussa in un'unica passata.
- Un pezzo richiede un diametro, una filettatura o un profilo non standard.
- Gli utensili standard si usurano troppo in fretta in un materiale difficile.
- Elementi profondi o difficili da raggiungere richiedono lunghezze o sbracci speciali.
Combinare più operazioni in un utensile su misura riduce i cambi utensile e il tempo ciclo. In una produzione di serie, quei secondi per pezzo diventano rapidamente ore alla settimana.
Dalla produzione a basso volume alla produzione ad alto volume
La migliore strategia di utensileria dipende da quanti pezzi state producendo. Gli stessi utensili per lavorazioni CNC possono essere la risposta giusta per un prototipo e quella sbagliata per una produzione di serie.
| Produzione a basso volume | Produzione ad alto volume | |
|---|---|---|
| Lavorazioni tipiche | Prototipi, preserie, ordini di singoli utensili | Produzione ricorrente, migliaia di pezzi |
| Priorità dell'utensileria | Flessibilità e tempi di consegna rapidi | Costo per pezzo e durata dell'utensile |
| Scelta degli utensili | Utensili standard versatili, piccoli lotti su misura | Utensili su misura ottimizzati, operazioni combinate |
| A cosa prestare attenzione | Tempi di attrezzaggio e primo pezzo conforme | Costanza tra i lotti di utensili |
Produzione a basso volume
Nella prototipazione e nelle piccole serie contano soprattutto velocità e flessibilità. Gli ingegneri hanno bisogno di utensili in tempi brevi, spesso in piccole quantità, e i progetti possono ancora cambiare. Gli utensili standard versatili coprono la maggior parte delle lavorazioni, mentre piccoli lotti di utensili su misura colmano le lacune.
La possibilità di ordinare un singolo utensile su misura, anziché un lotto minimo, rende la produzione a basso volume molto più praticabile.
Produzione ad alto volume
Su scala produttiva, ogni secondo di tempo ciclo e ogni cambio utensile si moltiplicano per migliaia. In questo caso, utensili su misura che combinano più operazioni, rivestimenti ottimizzati per il materiale e una durata dell'utensile prevedibile garantiscono risparmi concreti.
Anche la costanza diventa fondamentale. Ogni riordino di un utensile deve tagliare esattamente come il precedente, così che i processi restino stabili senza nuove qualifiche.
Un unico partner per l'intero ciclo di vita
La strada più semplice è affidarsi a un fornitore in grado di seguire entrambi gli estremi. Bauron si avvale delle capacità di Norck come produttore di componenti di precisione, offrendo produzione su richiesta dai prototipi a basso volume e dai singoli utensili fino agli ordini ricorrenti ad alto volume. Un utensile collaudato sul prototipo può passare direttamente in produzione.
Richiedete un preventivo per il vostro prossimo ordine di utensili.
Sostenibilità, prospettive future e sfide
Sostenibilità
Gli utensili da taglio impiegano materie prime preziose e la loro produzione richiede molta energia. Il modo più semplice per ridurre questo impatto è realizzare utensili che durino più a lungo, così da doverne produrre, spedire e smaltire meno.
Gli utensili usurati possono spesso essere riaffilati e ricondizionati invece di essere sostituiti, e quelli vecchi possono essere riciclati. Anche gli utensili che portano il refrigerante direttamente sul tagliente aiutano l'officina a consumarne meno.
Sfide
Il settore deve ancora affrontare alcuni grandi ostacoli:
- Materiali più difficili: I componenti per l'aeronautica e per altri settori esigenti utilizzano metalli molto duri che usurano rapidamente gli utensili.
- Pezzi più piccoli: I componenti medicali ed elettronici richiedono utensili minuscoli, che si rompono facilmente e sono difficili da controllare.
- Meno esperti: Scegliere l'utensile giusto per una lavorazione dipende ancora da ingegneri esperti, e non ce ne sono abbastanza.
- Approvvigionamento e prezzi: Il costo e i tempi di consegna delle materie prime possono cambiare rapidamente.
Cosa ci aspetta
Il prossimo grande passo arriverà da macchine più intelligenti. Le macchine sono già in grado di rilevare quando un utensile si sta usurando e di sostituirlo prima che si rompa. I programmatori possono inoltre provare una lavorazione sullo schermo con una copia digitale esatta dell'utensile prima di tagliare il metallo vero.
Anche gli strumenti di progettazione online renderanno più facile ordinare utensili su misura. Con un ingegnere che verifica ogni progetto, un utensile realizzato per una lavorazione specifica sta diventando facile da acquistare quanto uno standard.
Conclusione
Negli ultimi anni gli utensili da taglio CNC sono cambiati più di quanto molte officine immaginino. Migliori qualità di metallo duro e rivestimenti, rettifica a 5 assi, controlli al micron e progettazione su misura online significano cicli più rapidi, maggiore durata degli utensili e pezzi più precisi.
Che stiate validando un prototipo o producendo migliaia di pezzi al mese, la giusta utensileria CNC di precisione fa la differenza. Affidarsi a un produttore di componenti di precisione esperto vi permette di passare dalla produzione a basso volume a quella ad alto volume con gli stessi utensili affidabili.
Volete aggiornare la vostra utensileria? Progettate il vostro utensile da taglio CNC su misura con Bauron oppure contattate i nostri ingegneri per farvi aiutare a scegliere l'utensile giusto.