Impegno sulla superficie 3D
Il raggio sferico mantiene il contatto tangenziale con le superfici CAD sagomate durante il movimento multi-asse.
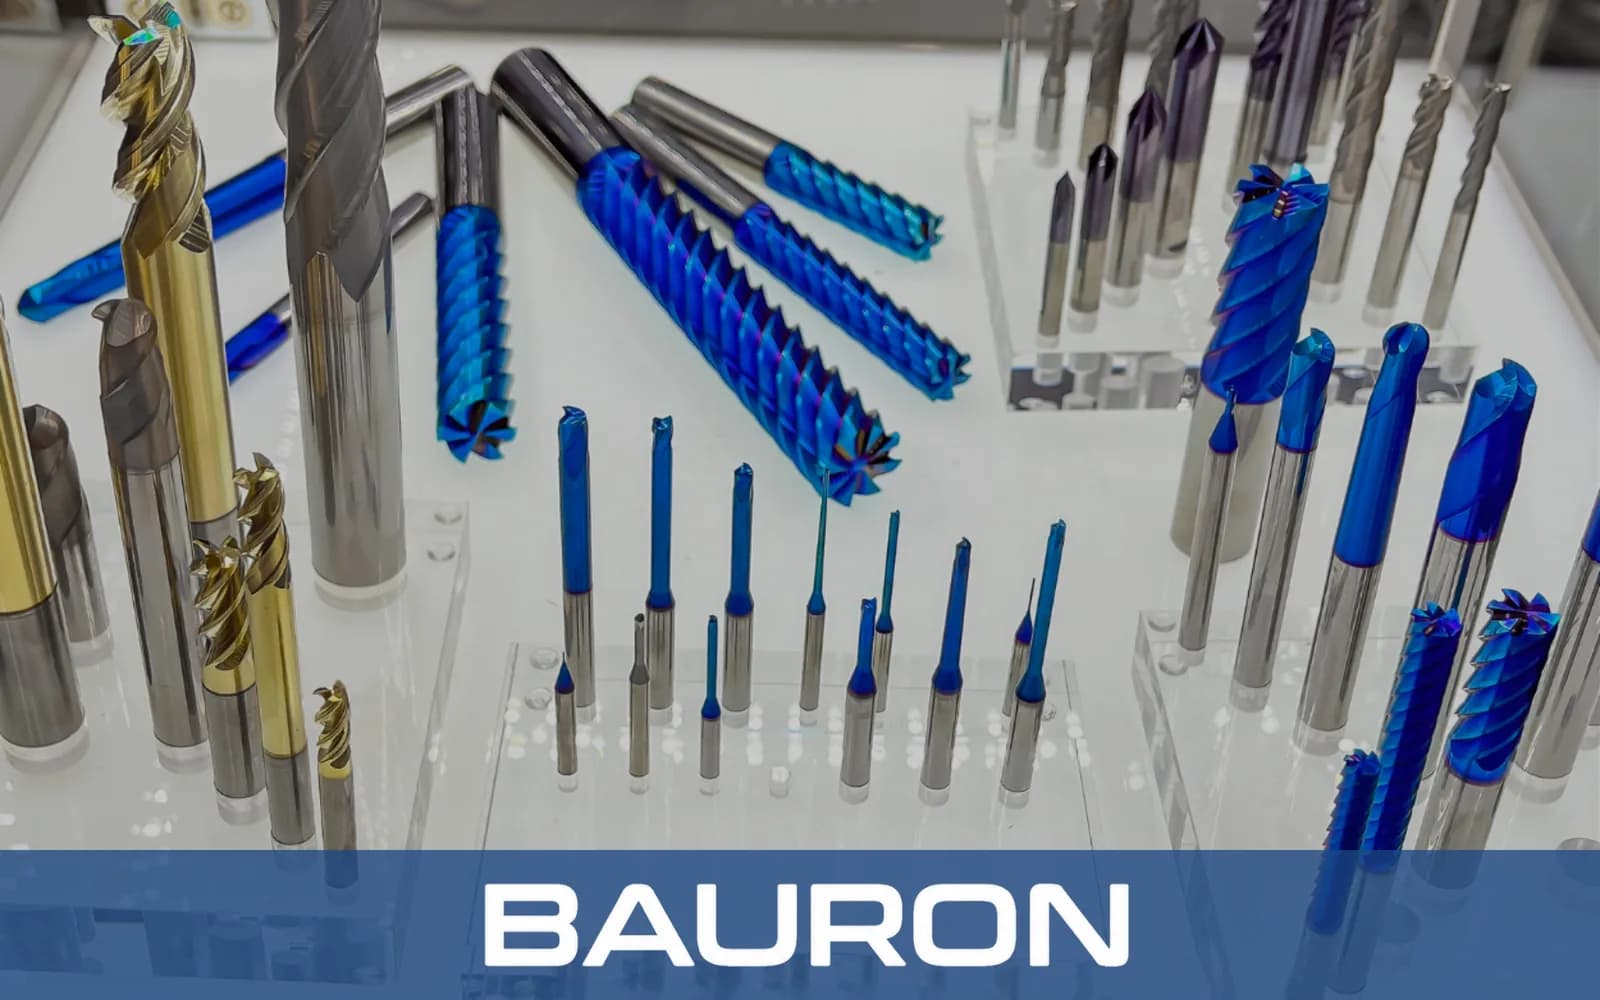
Una fresa a testa sferica, detta anche fresa sferica, ha un naso di taglio arrotondato in cui i taglienti convergono al centro del raggio dell'utensile. Il profilo emisferico lavora contorni 3D continui senza lasciare i gradini netti associati alle frese a candela a testa quadra.
Il raggio sferico mantiene il contatto tangenziale con le superfici CAD sagomate durante il movimento multi-asse.
I taglienti a taglio centrale supportano picchiata diretta, rampa e scultura di profili 3D.
Un passo laterale controllato lascia piccole cuspidi superficiali che possono essere lucidate.
La geometria arrotondata distribuisce le forze di taglio sul raggio e riduce il carico localizzato sul tagliente.
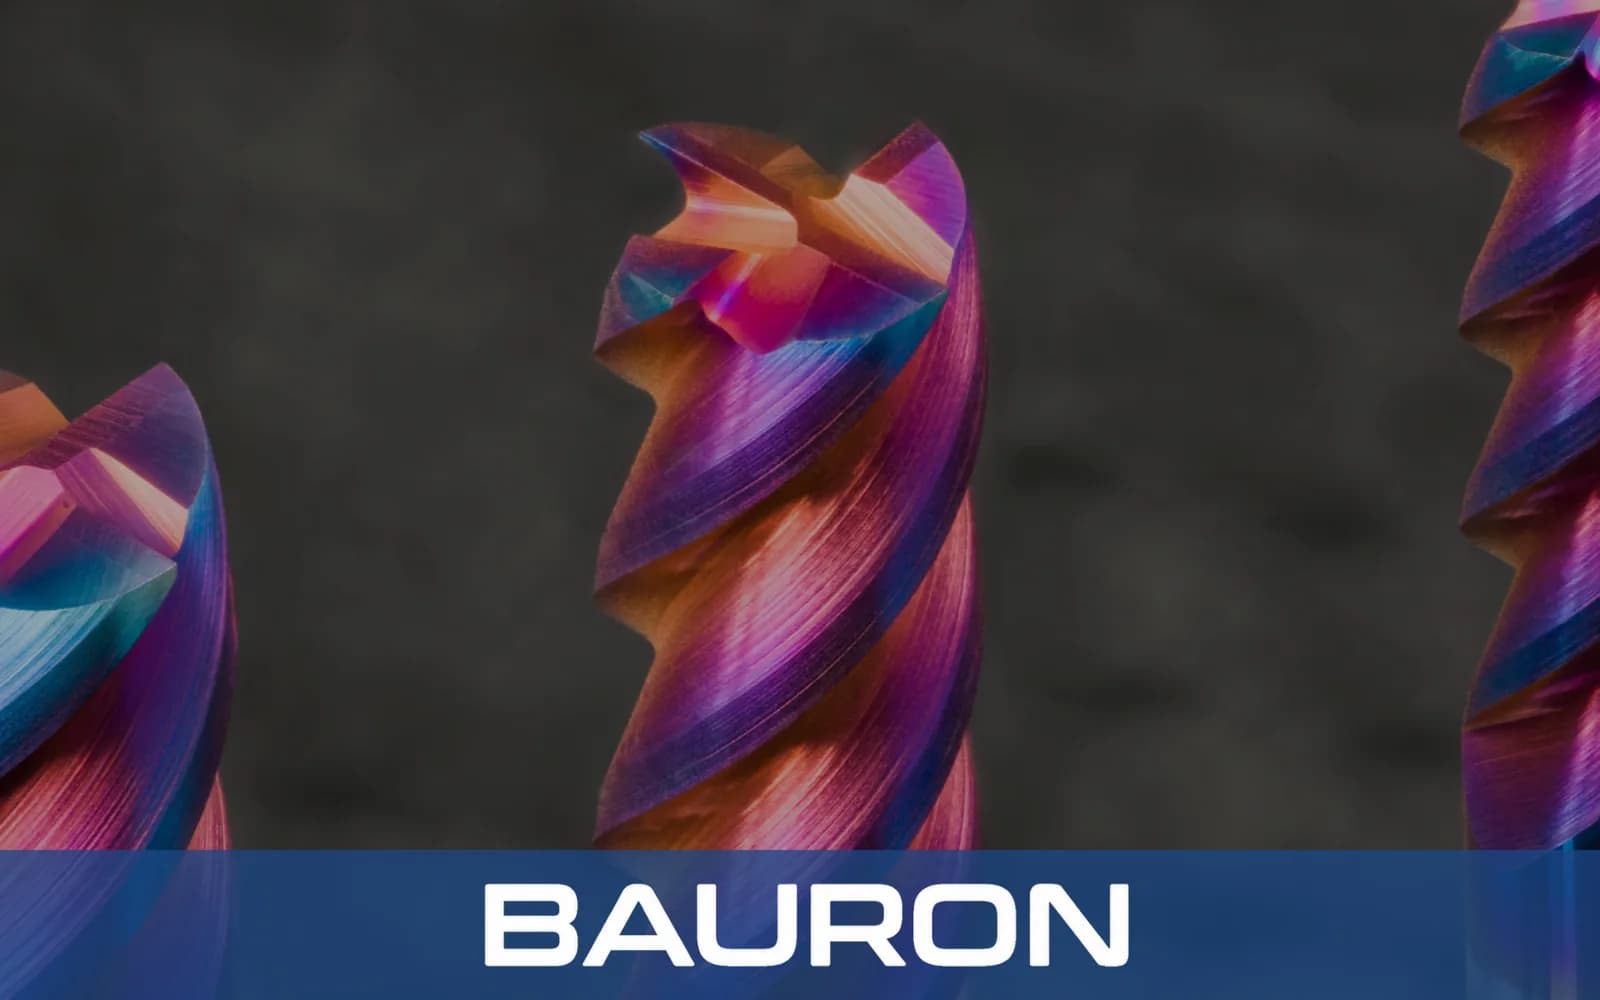
Il profilo sferico produce finiture sagomate lisce e può ridurre la lucidatura manuale.
La geometria emisferica distribuisce le forze di taglio durante i percorsi utensile multi-asse complessi.
Supporta rampa, picchiata elicoidale, finitura di superfici poco profonde e profilatura continua a 5 assi. Le frese a testa sferica con collo di scarico estendono lo stesso profilo alle tasche profonde.
La costruzione in metallo duro integrale supporta il controllo dimensionale durante le passate di finitura ad alta velocità.
Le geometrie sferiche a taglio libero distribuiscono l'usura sul raggio durante il contornamento continuo.
| Specifica | Gamma / Dettagli |
|---|---|
| Gamma di diametri | Da 1/32" a 1"+; metriche da 0,5 mm a 25 mm+ disponibili |
| Numero di taglienti | 2 taglienti per metalli teneri e alluminio; 4 taglienti per acciai duri e acciaio inossidabile |
| Tolleranza del raggio | ±0.0002" o ±0,005 mm |
| Tipo di gambo | Cilindrico diritto, a collo di portata o gambo corto |
| Centro di taglio | Geometria a vero taglio centrale |
| Tipo di operazione | Finitura di superfici 3D, profilatura e lavorazione di stampi |
| Materiale / Rivestimento | Ideale per | Vantaggio principale |
|---|---|---|
| Metallo duro a grana micro | Acciai temprati, acciaio inossidabile e titanio. | La rigidità del nucleo aiuta a limitare la deflessione durante la finitura 3D ad alta velocità. |
| Rivestimento nACo / AlTiN | Acciai per stampi temprati fino a 65 HRC e fresatura a secco. | La resistenza all'ossidazione protegge la punta sferica dall'attrito termico. |
| Rivestimento DLC / ZrN | Alluminio, rame e leghe non ferrose. | Il basso attrito aiuta a prevenire la saldatura del materiale sui taglienti centrali. |
Il metallo duro a grana micro offre rigidità per la finitura 3D, nACo o AlTiN supporta gli acciai temprati e la fresatura a secco, e DLC o ZrN aiuta a controllare l'adesione del materiale nelle leghe non ferrose.
Mantengono l'impegno del vettore utensile durante il contornamento di superfici 3D complesse.
Eseguono passate di lavorazione stampi ad alto numero di giri per cavità di stampi a iniezione.
Usano l'utensileria motorizzata per raccordare impianti e piccole feature tornite nella produzione di dispositivi medici.
Lavora cavità, inserti di nucleo e linee di chiusura per stampi a iniezione e matrici di stampaggio. Le cavità profonde con angolo di sformo vengono spesso finite con frese per stampi coniche.
Finisce geometrie aerodinamiche 3D su palette di turbina e giranti, dove i passaggi profondi tra le pale possono richiedere una fresa conica a testa sferica.
Finisce raggi di fondo interni, raccordi d'angolo e tasche antistress su strutture aerospaziali.
Scolpisce contorni a forma libera su plastiche, lastre per utensileria composita e metalli non ferrosi.
Il raggio di rotazione sulla punta esatta è zero, quindi anche la velocità superficiale in quel punto è zero. Su superfici poco profonde, una macchina a 5 assi può inclinare l'utensile di 15° to 30° in modo che il taglio avvenga sul raggio esterno a velocità più alta.
Usate 2 taglienti per alluminio, rame e plastiche, dove le gole aperte favoriscono l'evacuazione del truciolo. Usate 4 taglienti per acciai, acciaio inossidabile e titanio, dove un nucleo più resistente e più taglienti supportano avanzamenti tavola più elevati. La stessa logica sul numero di taglienti vale per la maggior parte degli utensili di fresatura CNC.
L'altezza delle cuspidi è la cresta di materiale non lavorato lasciata tra passate di finitura adiacenti. Passi laterali più piccoli e raggi utensile più grandi producono cuspidi più basse e superfici più lisce.
Una fresa a testa sferica ha una punta emisferica completa con raggio pari alla metà del diametro, per la scultura 3D. Una fresa bull nose ha fondo piatto e angoli esterni arrotondati per fondi di tasca e raggi parete-fondo.
Bauron Tools può progettare rapporti di portata del collo, tolleranze del raggio sferico, angoli di elica e rivestimenti su misura per requisiti CAD/CAM 3D specifici dell'applicazione.
Bauron offre supporto di progettazione e ingegneria per rapporti di portata, tolleranze del raggio sferico, angoli di elica e rivestimenti specifici per l'applicazione. Condividete i modelli 3D e i requisiti di lavorazione per una revisione tecnica.
Parla con l'ingegneria