Lavorazione diretta dello sformo
Taglia direttamente pareti di cavità angolate e feature in sformo per ridurre i cicli di lavorazione.
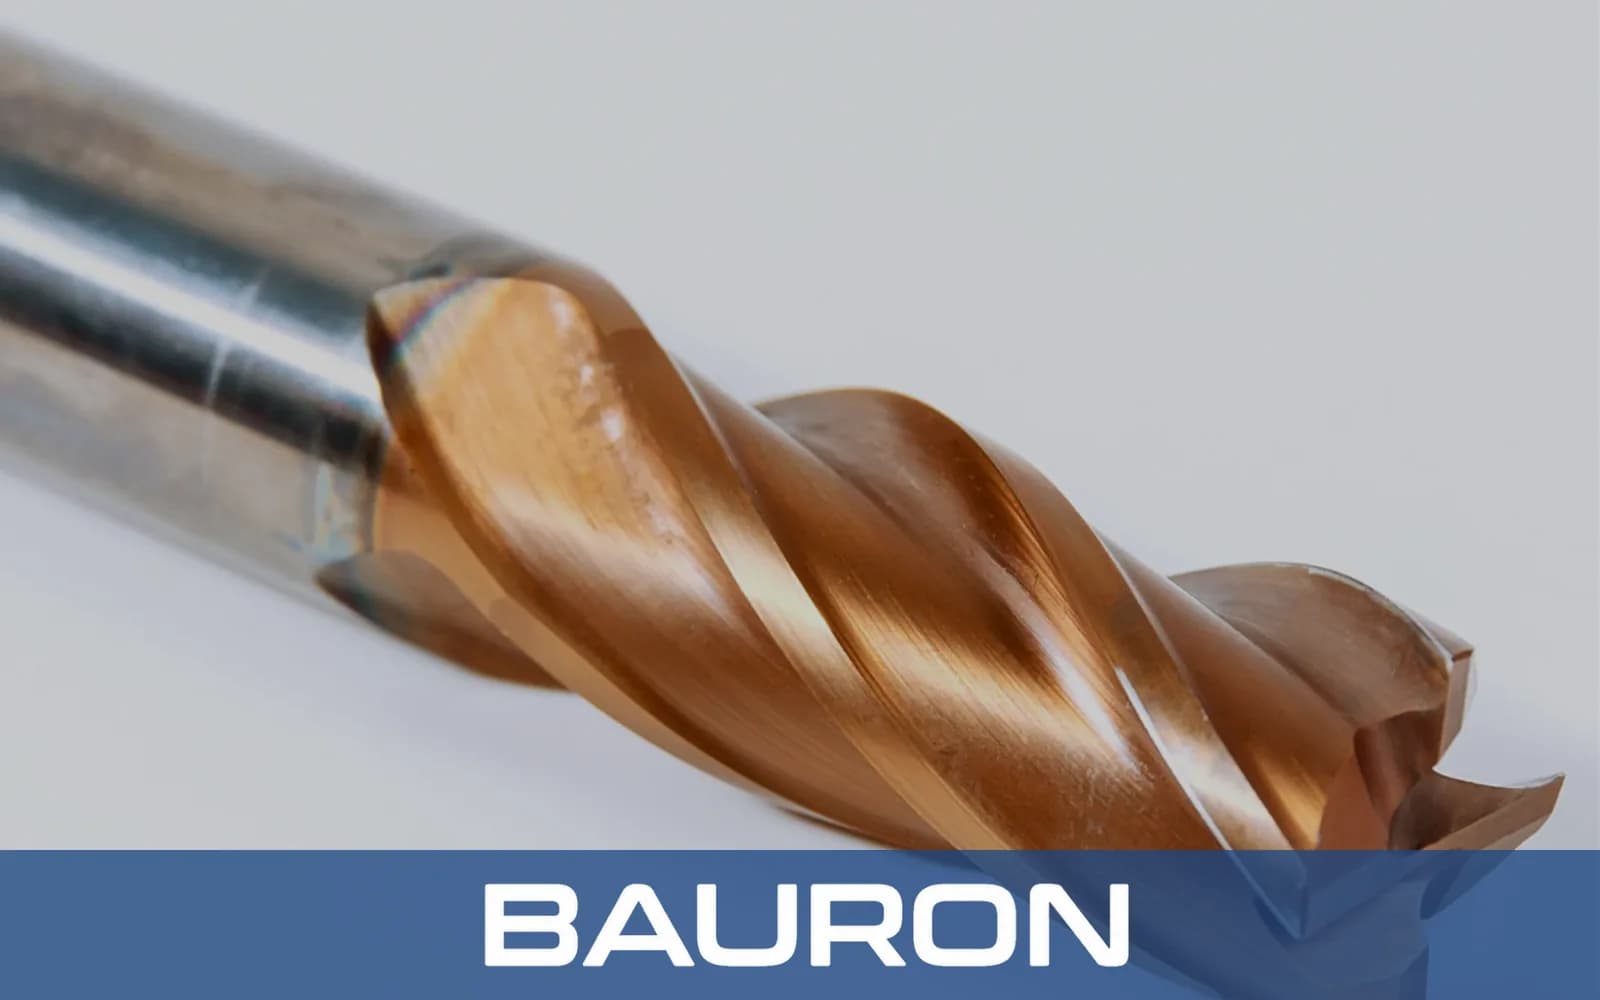
Una fresa conica ha eliche di taglio che si rastremano a un angolo preciso dal diametro maggiore del gambo a un diametro di estremità minore. A differenza delle frese a candela diritte che usano passate a gradini o inclinazione multi-asse per formare pareti angolate, le frese coniche possono tagliare l’angolo di sformo specificato su una faccia verticale in un’unica passata.
Taglia direttamente pareti di cavità angolate e feature in sformo per ridurre i cicli di lavorazione.
Il corpo si allarga verso il gambo, aumentando la rigidità rispetto a un utensile a gambo dritto.
Punte a fondo piatto, a raggio d’angolo e a testa sferica corrispondono a diverse geometrie del fondo tasca. Per pareti diritte con fondi raggiati si usa una fresa con raggio d’angolo standard.
Le eliche angolari ad alto angolo di spoglia tranciano il metallo e aiutano a controllare le vibrazioni all’interno di cavità di stampo profonde.
Elimina i passi incrementali a livelli Z e può ridurre il tempo di finitura delle pareti in sformo.
Il corpo conico offre resistenza del nucleo per tagli assiali più profondi. Le tasche profonde a pareti diritte senza sformo richiedono invece una fresa a collo scaricato.
Il contatto continuo del tagliente angolare produce una finitura di parete liscia e può ridurre la lucidatura manuale.
Angoli di conicità per lato da 0.5° a 20° coprono un’ampia gamma di richiami da disegno.
La costruzione in metallo duro a grana fine resiste al calore durante le passate continue ad alta velocità.
| Specifica | Gamma / Dettagli |
|---|---|
| Diametri di punta | Da 1/32" a 3/4"+; metriche da 0.8 mm a 20 mm+ disponibili |
| Angoli di conicità per lato | Conicità standard 0.5°, 1°, 1.5°, 2°, 3°, 5°, 7°, 10°, 15° e 20° |
| Opzioni di profilo della punta | Estremità piatta quadra, raggio d’angolo (bull nose) o testa sferica piena |
| Numero di taglienti | 2, 3 o 4 eliche con geometrie specifiche per il materiale |
| Tipo di gambo | Cilindrico dritto o gambo conico rinforzato |
| Tipo di operazione | Fresatura di cavità in sformo, scanalatura conica e fresatura di stampi |
| Materiale / Rivestimento | Ideale per | Vantaggio principale |
|---|---|---|
| Metallo duro integrale | Acciai per utensili temprati, acciaio inossidabile e titanio. | La rigidità aiuta a limitare la flessione su pareti angolate profonde. |
| Rivestimento TiAlN / AlTiN | Acciai legati tenaci, ghisa e fresatura a secco ad alto calore. | La durezza a caldo protegge i taglienti angolari in produzione. |
| Rivestimento DLC / ZrN | Alluminio, ottone, rame e plastiche non ferrose. | Aiuta a evitare che il materiale morbido grippi o si saldi sulle eliche coniche. |
Il metallo duro integrale offre rigidità, il TiAlN o AlTiN supporta la fresatura ferrosa ad alto calore e il DLC o ZrN riduce il grippaggio su alluminio e altri materiali non ferrosi.
Tagliano angoli di sformo senza richiedere il movimento a 5 assi.
Eseguono percorsi multi-asse per la scultura continua di superfici in sformo.
Eseguono la fresatura in sformo su modelli compositi, lastre di alluminio e plastiche tecniche.
Lavora gli angoli di sformo di sformatura su cavità di stampi per plastica e anime di pressofusione. Il grosso del sovrametallo può essere sgrossato con frese con rompitruciolo prima della finitura delle pareti in sformo.
Taglia cave coniche, canali di preparazione a coda di rondine e cave di chiavetta angolate.
Fresa tasche di alleggerimento angolate e nervature in sformo su strutture aerospaziali e componenti per il settore della difesa.
Modella modelli in legno, composito o metallo in sformo per la formatura in sabbia.
Una fresa conica taglia un angolo di sformo specificato su una parete verticale in un’unica passata continua, evitando i segni a gradini e i tempi macchina associati al contornamento incrementale a livelli Z.
La conicità è di solito specificata per lato rispetto all’asse dell’utensile. Confermare se l’ingresso CAM richiede l’angolo per lato o l’angolo incluso totale, che è il doppio del valore per lato.
Una fresa conica a estremità quadra ha una punta piatta per tasche a fondo piatto con pareti angolate. Una fresa conica a testa sferica ha una punta sferica per fondi contornati e transizioni a raccordo.
Gli utensili in metallo duro a grana fine con rivestimenti AlTiN o nACo sono progettati per acciai pretemprati e temprati come H13, D2 e P20 fino a 65 HRC.
Bauron può progettare angoli di conicità non standard, raggi di punta personalizzati, portata del collo prolungata e rivestimenti antiusura per applicazioni definite da CAD.
Bauron offre supporto di progettazione e ingegneria per i requisiti di utensileria. Il team di ingegneria collabora con i clienti su geometrie su misura, rivestimenti specializzati e sfide di lavorazione complesse.
Parla con l'ingegneria