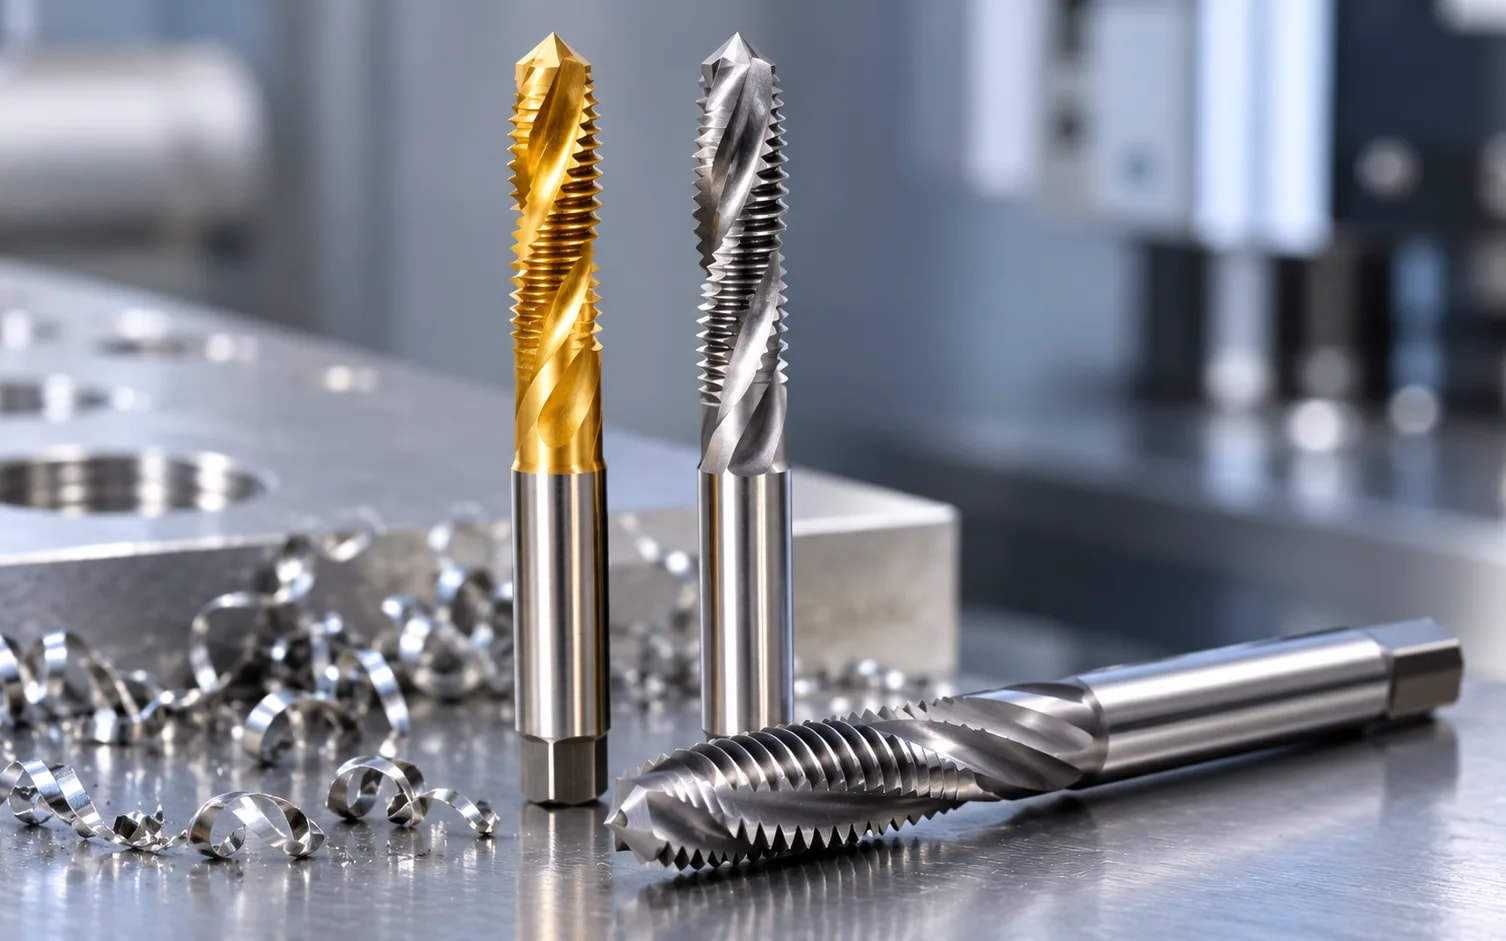
I maschi a punto elicoidale spingono i trucioli in avanti, davanti al maschio, e per questo sono la scelta standard per i fori passanti. I maschi a scanalatura elicoidale fanno risalire i trucioli e li portano fuori dal foro, e per questo sono la scelta standard per i fori ciechi. Questa sola differenza nella direzione dei trucioli guida la maggior parte delle scelte dei maschi in officina.
Scegliere il maschio sbagliato è una causa frequente di maschi rotti, filetti ruvidi e pezzi scartati. Questa guida spiega come funziona ciascun maschio, dove rende meglio e in che modo la scelta del materiale e del rivestimento influisce sulla durata dell'utensile.
Che cosa sono i maschi a punto elicoidale e come funzionano?
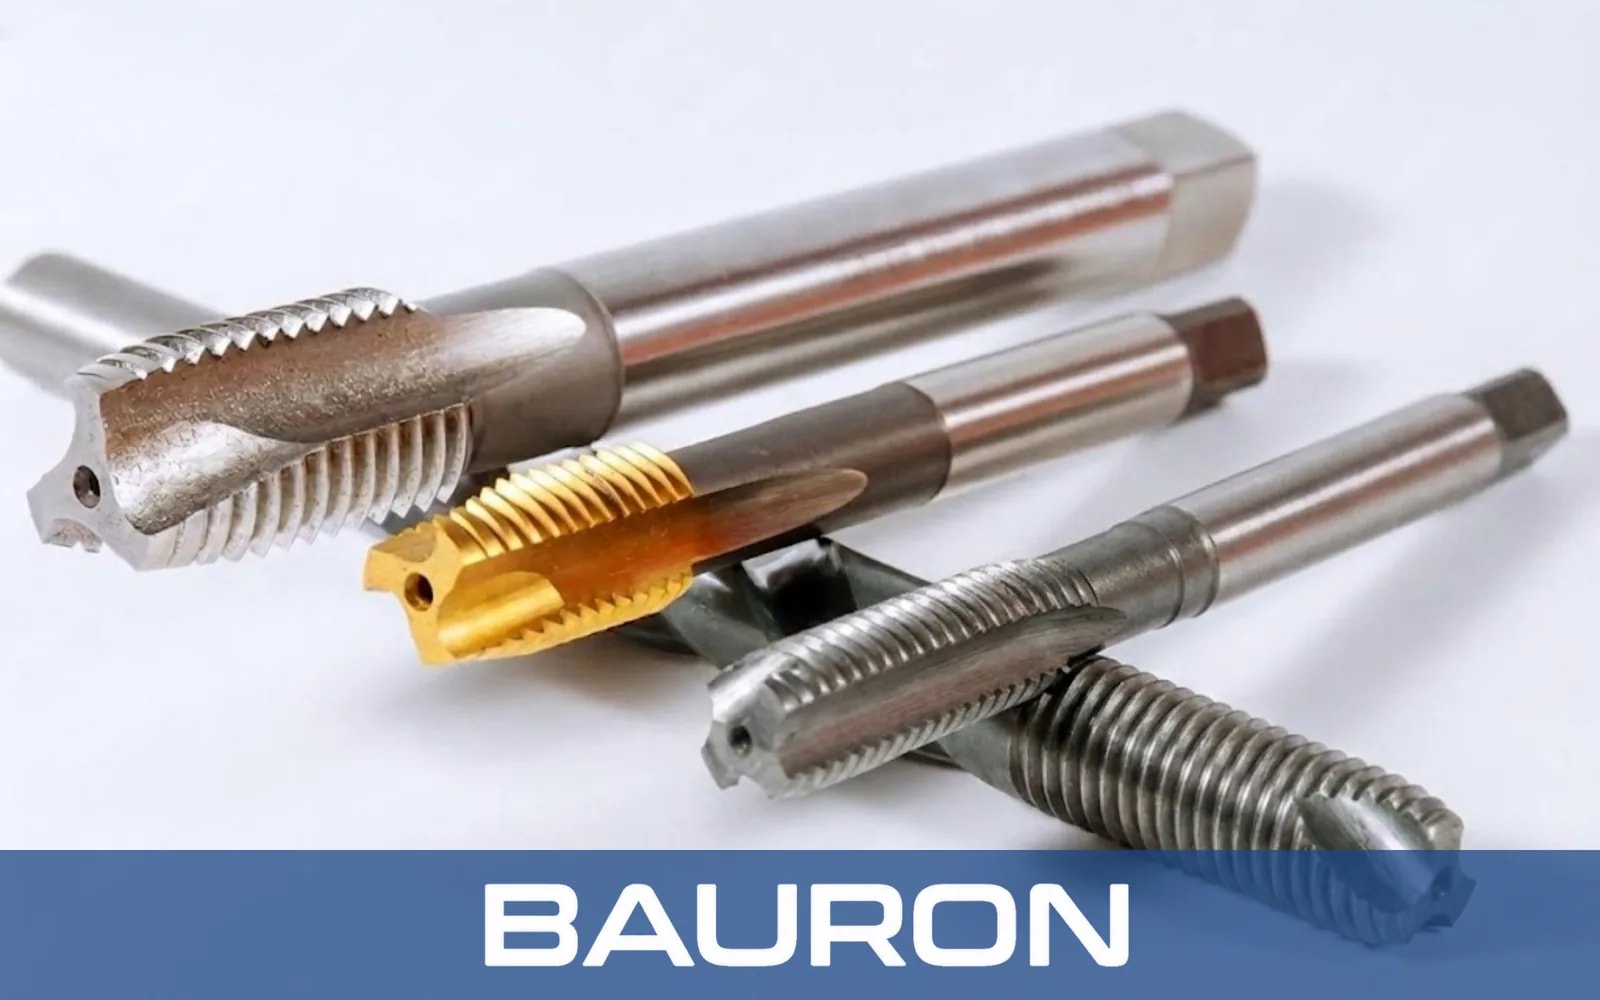
I maschi a punto elicoidale, chiamati anche maschi con imbocco corretto, hanno scanalature diritte con un'affilatura inclinata sul petto dei taglienti nella parte anteriore del maschio. Questa «punta» inclinata trancia il truciolo e lo spinge in avanti, verso l'uscita del foro.
Poiché i trucioli non ripassano mai attraverso i filetti già tagliati, i maschi a punto elicoidale producono filetti puliti e si bloccano raramente per impaccamento dei trucioli. Le loro scanalature sono inoltre meno profonde di quelle dei maschi manuali a scanalatura dritta o dei maschi a scanalatura elicoidale, e lasciano quindi un'anima più spessa. Questa sezione maggiore offre più resistenza alla torsione, per cui in genere tollerano velocità di maschiatura più elevate.
Che cosa sono i maschi a scanalatura elicoidale e come funzionano?
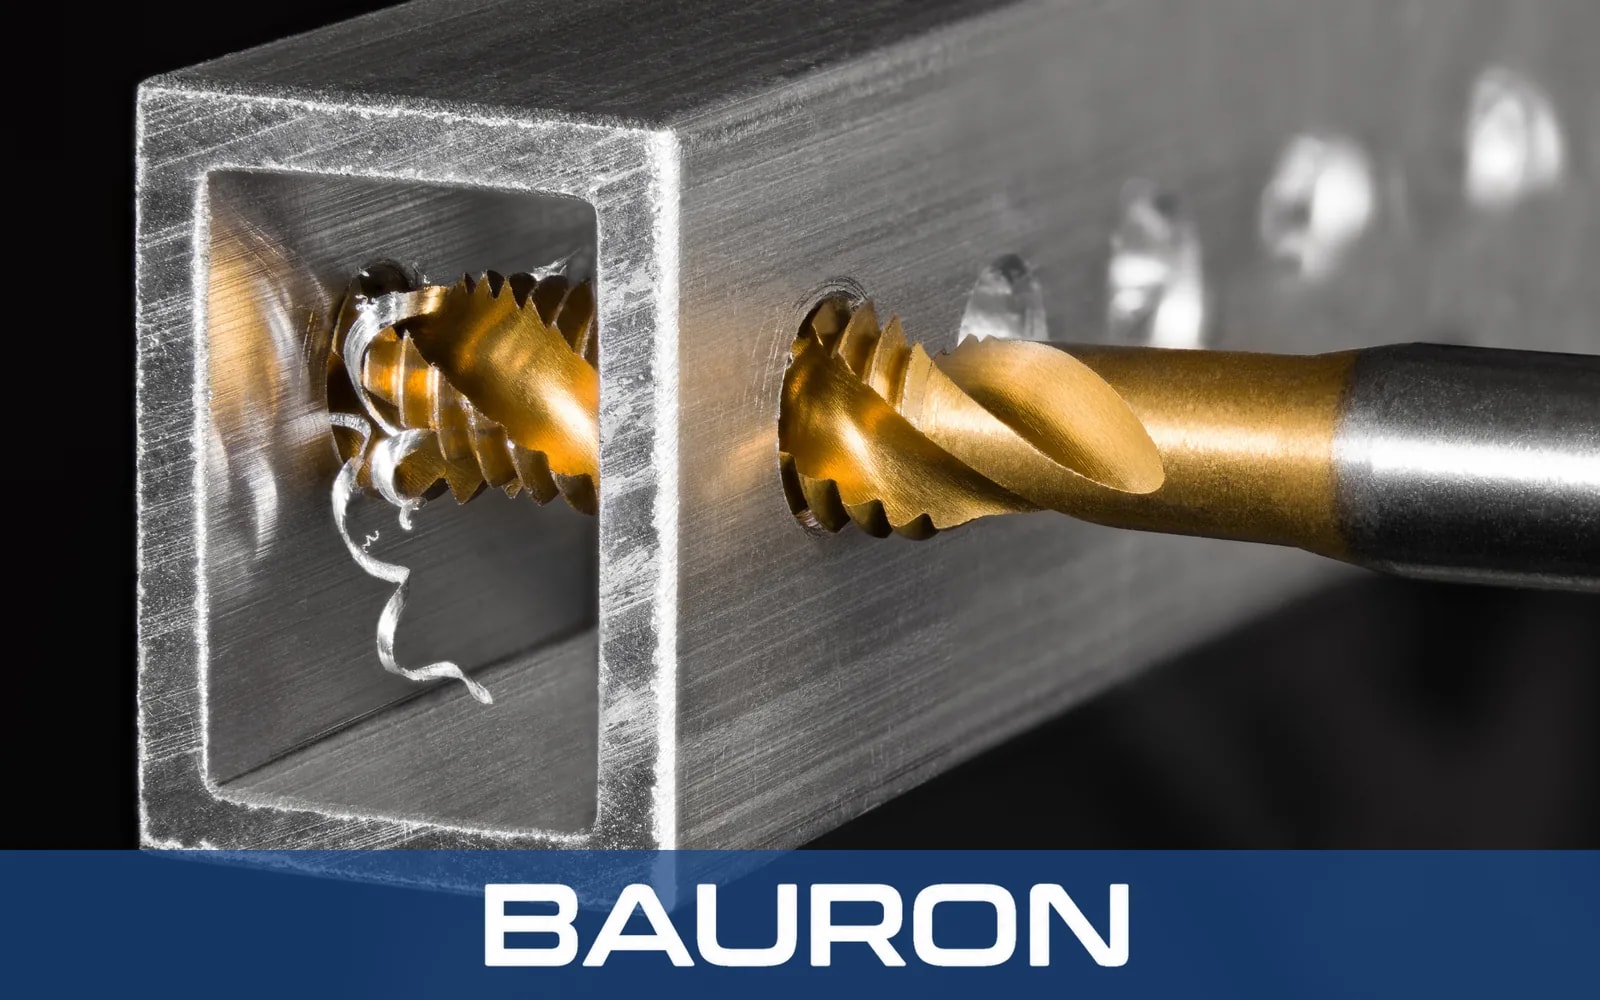
I maschi a scanalatura elicoidale hanno scanalature a elica, come una punta elicoidale. Per i filetti destri, un'elica destra solleva i trucioli e li porta fuori dal foro mentre il maschio avanza.
L'angolo dell'elica conta:
- Elica bassa (circa 15°): Taglienti più robusti per materiali più duri o tenaci, come gli acciai legati e inossidabili.
- Elica alta (circa 40–45°): Evacuazione dei trucioli più rapida per materiali teneri che formano trucioli lunghi, come alluminio, rame e alcune materie plastiche.
I maschi a scanalatura elicoidale hanno di solito un imbocco cortissimo, come quello dei maschi da fondo, oppure corto (circa 1,5–3 filetti), per poter filettare vicino al fondo di un foro cieco.
Perché non usare ovunque i maschi a scanalatura elicoidale?
Le loro scanalature più profonde lasciano un'anima più sottile, che riduce la coppia sopportabile. Nei fori passanti, inoltre, i trucioli che risalgono possono avvolgersi attorno al maschio e rigare i filetti finiti durante l'inversione del senso di rotazione.
Quali sono le differenze principali tra maschi a punto elicoidale e maschi a scanalatura elicoidale?
| Caratteristica | Maschio a punto elicoidale | Maschio a scanalatura elicoidale |
|---|---|---|
| Forma delle scanalature | Diritte, con affilatura inclinata dell'imbocco | Elicoidali (tipicamente 15°–45°) |
| Direzione dei trucioli | In avanti, davanti al maschio | All'indietro, fuori dal foro |
| Tipo di foro ideale | Fori passanti | Fori ciechi |
| Imbocco tipico | Intermedio (circa 3–5 filetti) | Cortissimo o corto (circa 1,5–3 filetti) |
| Resistenza dell'anima | Maggiore | Minore |
| Velocità ammessa | In genere più alta | Moderata |
| Rischio principale | Impaccamento dei trucioli sul fondo dei fori ciechi | Trucioli avvolti nei fori passanti; rottura con coppia elevata |
Se il foro è passante, partite da un maschio a punto elicoidale. Se si ferma all'interno del pezzo, partite da un maschio a scanalatura elicoidale. La guida alla progettazione dei maschi di Bauron spiega più nel dettaglio le lunghezze d'imbocco e le forme delle scanalature.
Quali materiali e rivestimenti per maschi offrono la migliore resistenza all'usura?
Il substrato del maschio determina tenacità e resistenza al calore. Il rivestimento determina l'attrito, il flusso dei trucioli e per quanto tempo il tagliente resta affilato.
| Materiale del maschio | Punti di forza | Impiego tipico |
|---|---|---|
| HSS (M2) | Tenace, economico, tollerante | Acciaio generico, alluminio, lavori di manutenzione |
| HSS-E / cobalto (M35, M42) | Migliore durezza a caldo e resistenza all'abrasione | Acciaio inossidabile, acciaio legato, volumi più elevati |
| HSS da metallurgia delle polveri | Struttura fine e uniforme; resiste a scheggiature e usura | Produzione CNC, leghe più tenaci |
| Metallo duro integrale | Durezza e resistenza all'usura molto elevate; fragile | Ghisa, acciaio temprato, configurazioni CNC rigide |
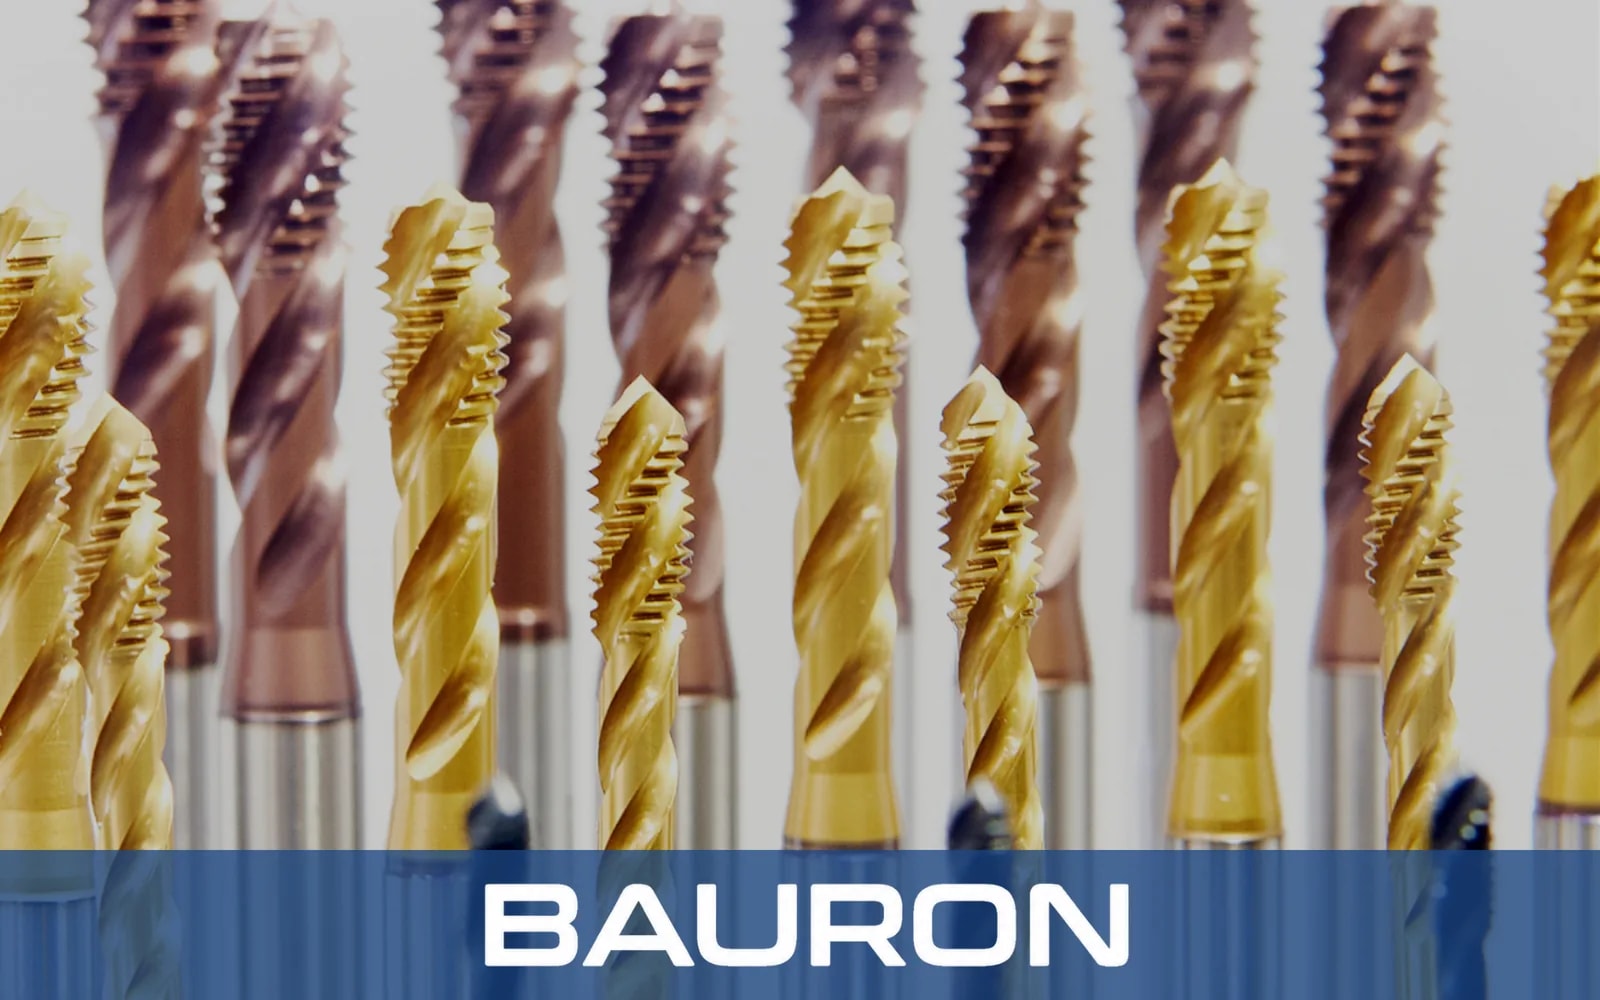
La maggior parte dei maschi ha anche un sottile rivestimento superficiale. Un buon rivestimento aiuta il maschio a tagliare in modo più fluido, a restare affilato più a lungo e impedisce al metallo di aderirvi. Per acciaio e acciaio inossidabile, scegliete un rivestimento duro che resista bene al calore. Per alluminio, rame e materie plastiche, scegliete un maschio liscio e lucidato che non lasci accumulare il materiale tenero sui taglienti. La nostra guida ai rivestimenti per frese a candela mette a confronto le stesse famiglie di rivestimenti sugli utensili di fresatura.
I maschi molto duri durano di più su macchine CNC moderne e stabili. Su macchine più datate o nella maschiatura manuale, un maschio al cobalto, più tenace, di solito dura di più perché è meno soggetto a scheggiarsi o rompersi.
Dove si usano nell'industria i maschi a punto elicoidale e a scanalatura elicoidale?
| Applicazione | Tipo di foro | Maschio consigliato |
|---|---|---|
| Fori passanti M8 × 1,25 in una staffa di acciaio inossidabile 304 | Passante | Punto elicoidale, HSS al cobalto con TiCN |
| Fori ciechi M6 in un blocco idraulico di alluminio 6061 | Cieco | Scanalatura elicoidale a elica alta, senza rivestimento o CrN |
| Filetti 1/2-13 in piastre di fissaggio in acciaio per carpenteria metallica | Passante | Punto elicoidale, HSS con ossidazione a vapore |
| Fori ciechi in una scatola del cambio in acciaio 4140 | Cieco | Scanalatura elicoidale a elica bassa, TiAlN |
| Corpi pompa in ghisa grigia | Passante o cieco | Scanalatura dritta o punto elicoidale; la ghisa produce trucioli polverosi che non richiedono un'evacuazione elicoidale |
In che modo la foratura con punta elicoidale influisce sul risultato della maschiatura?
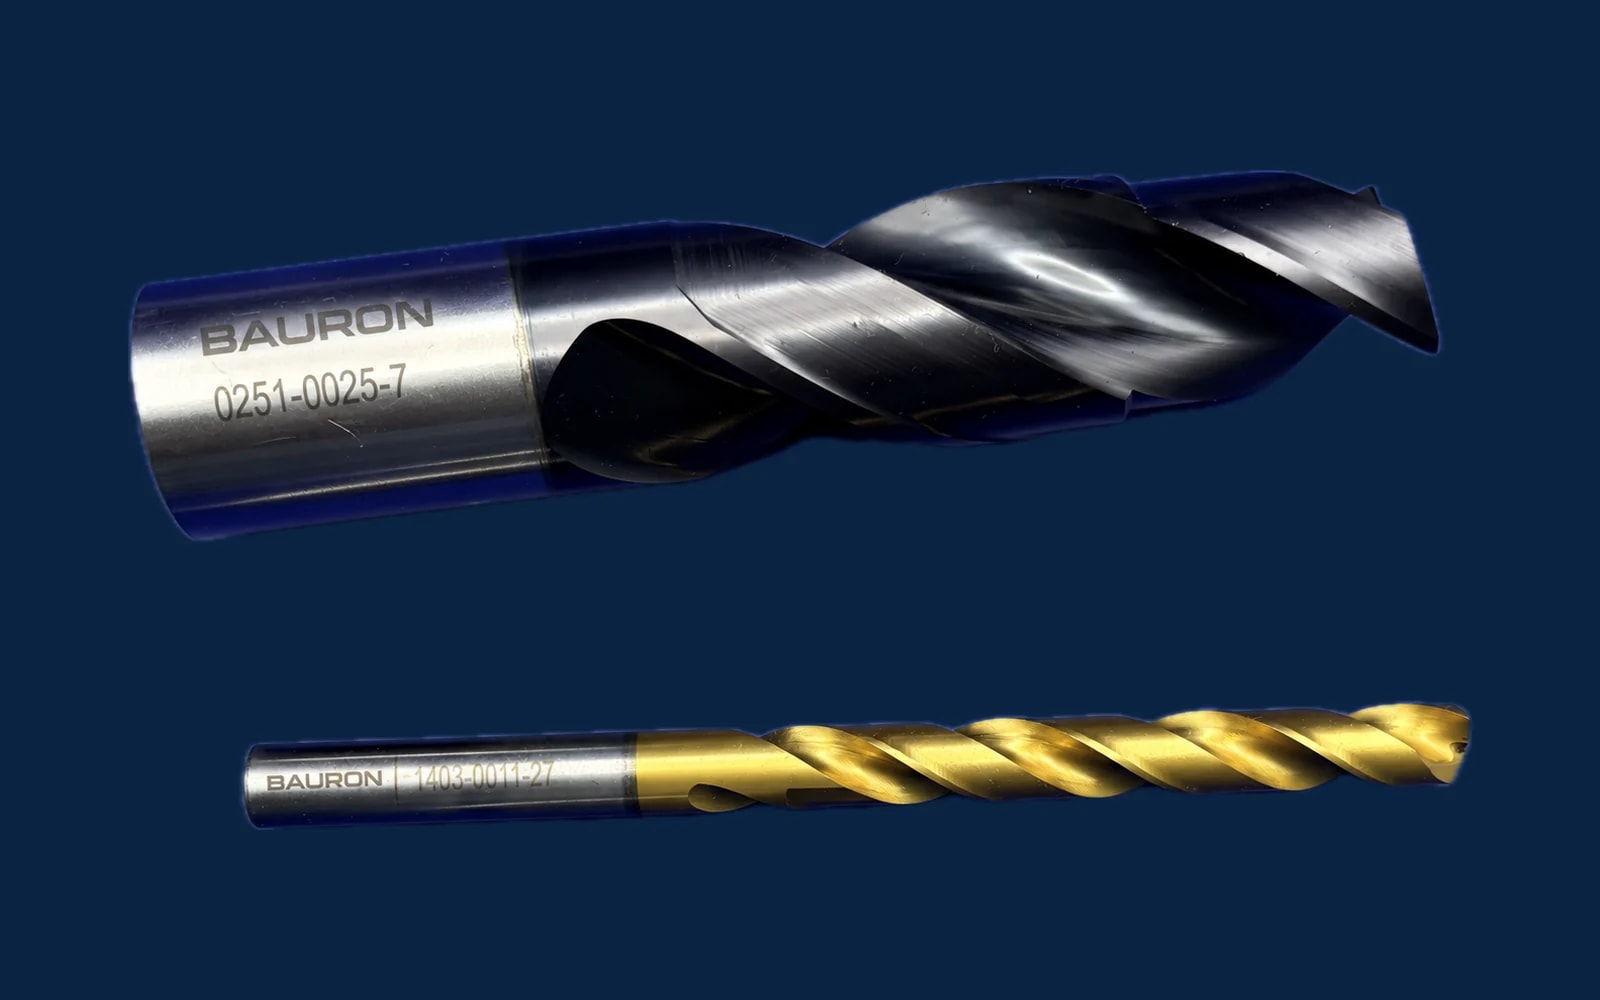
La qualità del filetto parte dal foro. In una sequenza di foratura con punta elicoidale e maschiatura, la punta elicoidale di lunghezza normale definisce il diametro di nocciolo, la rettilineità e lo stato superficiale con cui lavora il maschio. Usate la punta corretta per il preforo (6,8 mm per M8 × 1,25, #7 per 1/4-20 UNC) e mantenetela affilata, perché una parete del foro incrudita nell'acciaio inossidabile riduce rapidamente la durata del maschio.
Per i fori ciechi maschiati con maschi a punto elicoidale, forate abbastanza in profondità da lasciare spazio per i trucioli sotto l'ultimo filetto completo.
Conviene acquistare un assortimento di maschi a punto elicoidale?
Un assortimento di maschi a punto elicoidale che copra le misure più comuni (ad esempio M3–M12, oppure #4–1/2" UNC) è adatto alle officine di manutenzione e alle carpenterie che filettano soprattutto fori passanti. Le linee di produzione di solito acquistano maschi singoli, scelti per un materiale e una macchina specifici. Fornitori come Bauron possono aiutarvi quando una lavorazione richiede una geometria non standard, un imbocco o un rivestimento che gli assortimenti a catalogo non coprono.
Quali sono i problemi di maschiatura più comuni e come si risolvono?
| Problema | Causa probabile | Soluzione |
|---|---|---|
| Il maschio si rompe sul fondo di un foro cieco | Impaccamento dei trucioli con un maschio a punto elicoidale; foro troppo poco profondo | Passare a un maschio a scanalatura elicoidale o forare più in profondità |
| I trucioli si avvolgono attorno al maschio nei fori passanti | Maschio a scanalatura elicoidale che tira verso l'alto trucioli lunghi | Usare un maschio a punto elicoidale |
| Filetti maggiorati o strappati nell'alluminio | Tagliente di riporto, lubrificazione insufficiente | Usare un maschio a elica alta senza rivestimento o rivestito CrN e un fluido da taglio adatto |
| Usura rapida nell'acciaio inossidabile | Calore, incrudimento, substrato sbagliato | Usare HSS al cobalto con TiCN, ridurre la velocità e portare il refrigerante sulla zona di taglio |
| Filetti svasati o conici | Disallineamento tra mandrino e foro | Usare la maschiatura rigida (sincronizzata) o un portamaschi flottante |
| Denti scheggiati sui maschi in metallo duro | Vibrazioni o eccentricità del mandrino | Migliorare la rigidità o passare al PM-HSS |
La maggior parte dei guasti dei maschi deriva da tre cause: un tipo di scanalatura sbagliato per il foro, un foro eseguito in modo scorretto o una lubrificazione insufficiente.
Quale maschio scegliere?
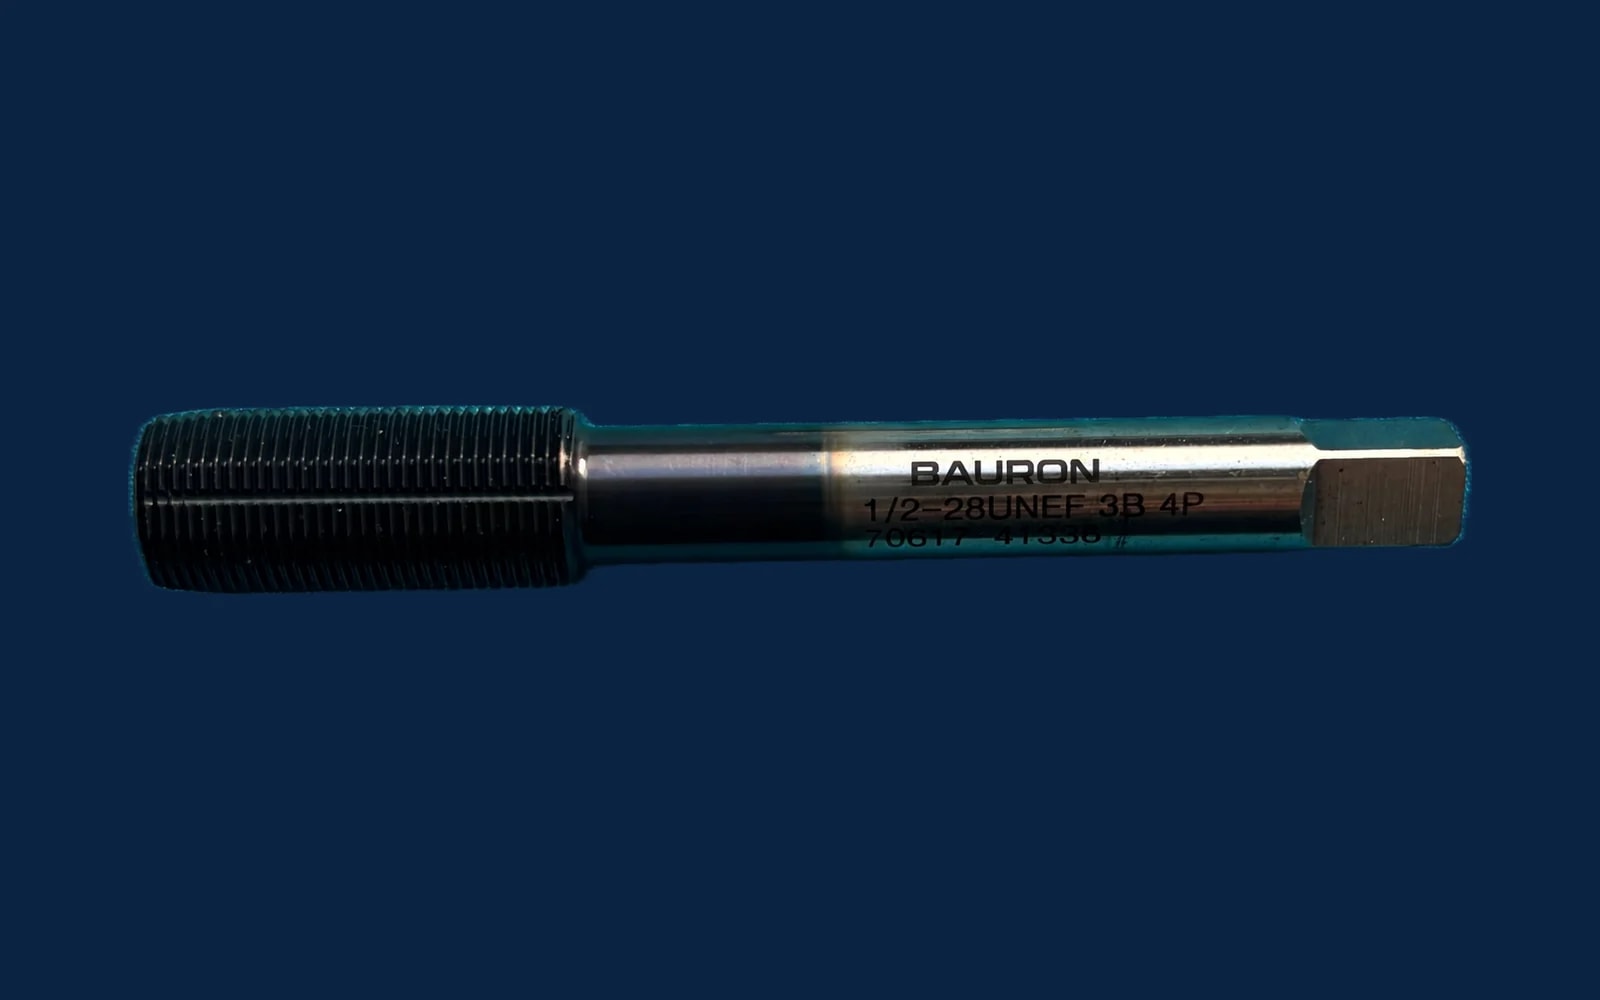
Scegliete in base a dove devono andare i trucioli. I maschi a punto elicoidale spingono i trucioli davanti al maschio, quindi sono adatti ai fori passanti e lavorano più velocemente grazie all'anima più robusta. I maschi a scanalatura elicoidale portano i trucioli fuori dal foro, quindi sono adatti ai fori ciechi, con l'angolo dell'elica scelto in base al materiale del pezzo.
Poi abbinate materiale e rivestimento del maschio al pezzo e alla macchina, e partite da un foro di diametro corretto ed eseguito in modo pulito. Fare bene queste tre scelte evita la maggior parte dei maschi rotti e dei filetti scartati. Per materiali insoliti, profili di filettatura particolari o volumi di produzione specifici, uno specialista di utensili come Bauron può consigliare o realizzare un maschio progettato per la lavorazione: sfogliate i nostri maschi per filettare, avviate una progettazione di utensili su misura o richiedete un preventivo.