Alimentazione Continua
La macchina guida i dadi grezzi sull'estremità di taglio smussata in sequenza.
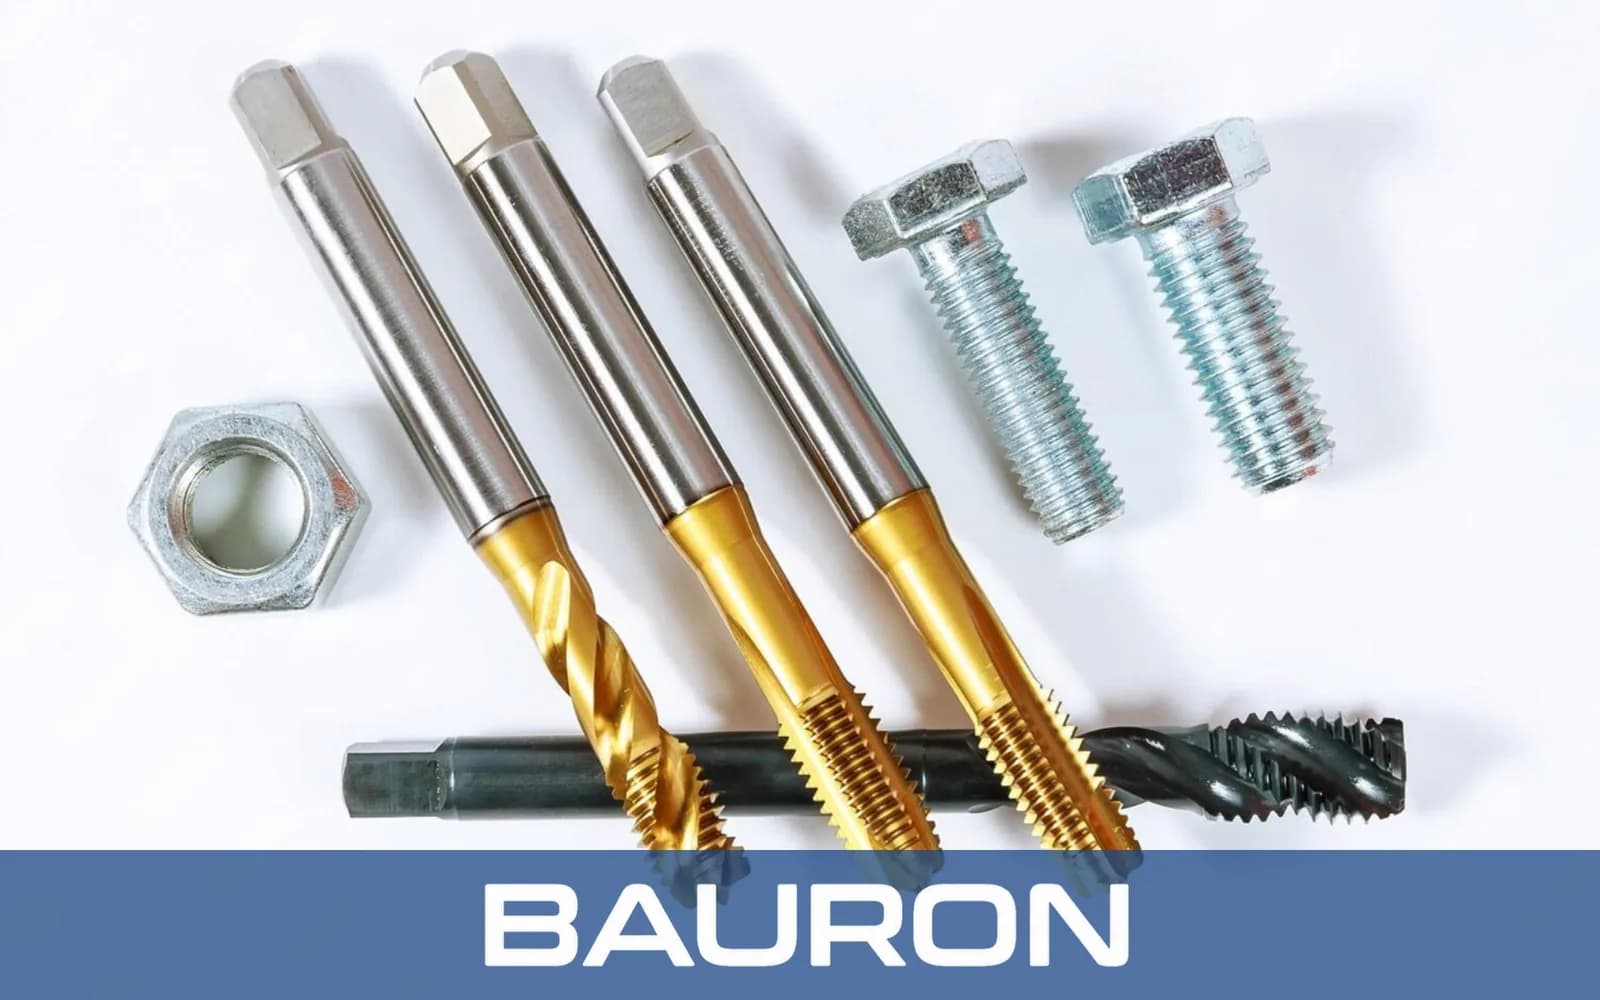
I maschi a gambo curvo sono progettati per macchine automatiche specializzate per la maschiatura dei dadi. I dadi grezzi vengono alimentati sull'estremità di taglio, avanzano sulla sezione filettata e poi si spostano lungo il gambo curvato per lo scarico, consentendo la produzione senza inversione del mandrino per ogni pezzo.
La macchina guida i dadi grezzi sull'estremità di taglio smussata in sequenza.
Un invito lungo distribuisce l'asportazione del materiale su più denti man mano che ogni dado avanza.
I dadi finiti superano la sezione di taglio e seguono il gambo curvato verso il percorso di scarico della macchina.
La macchina compatibile può mantenere l'utensile in rotazione mentre i pezzi vengono alimentati e scaricati, secondo il ciclo operativo progettato.
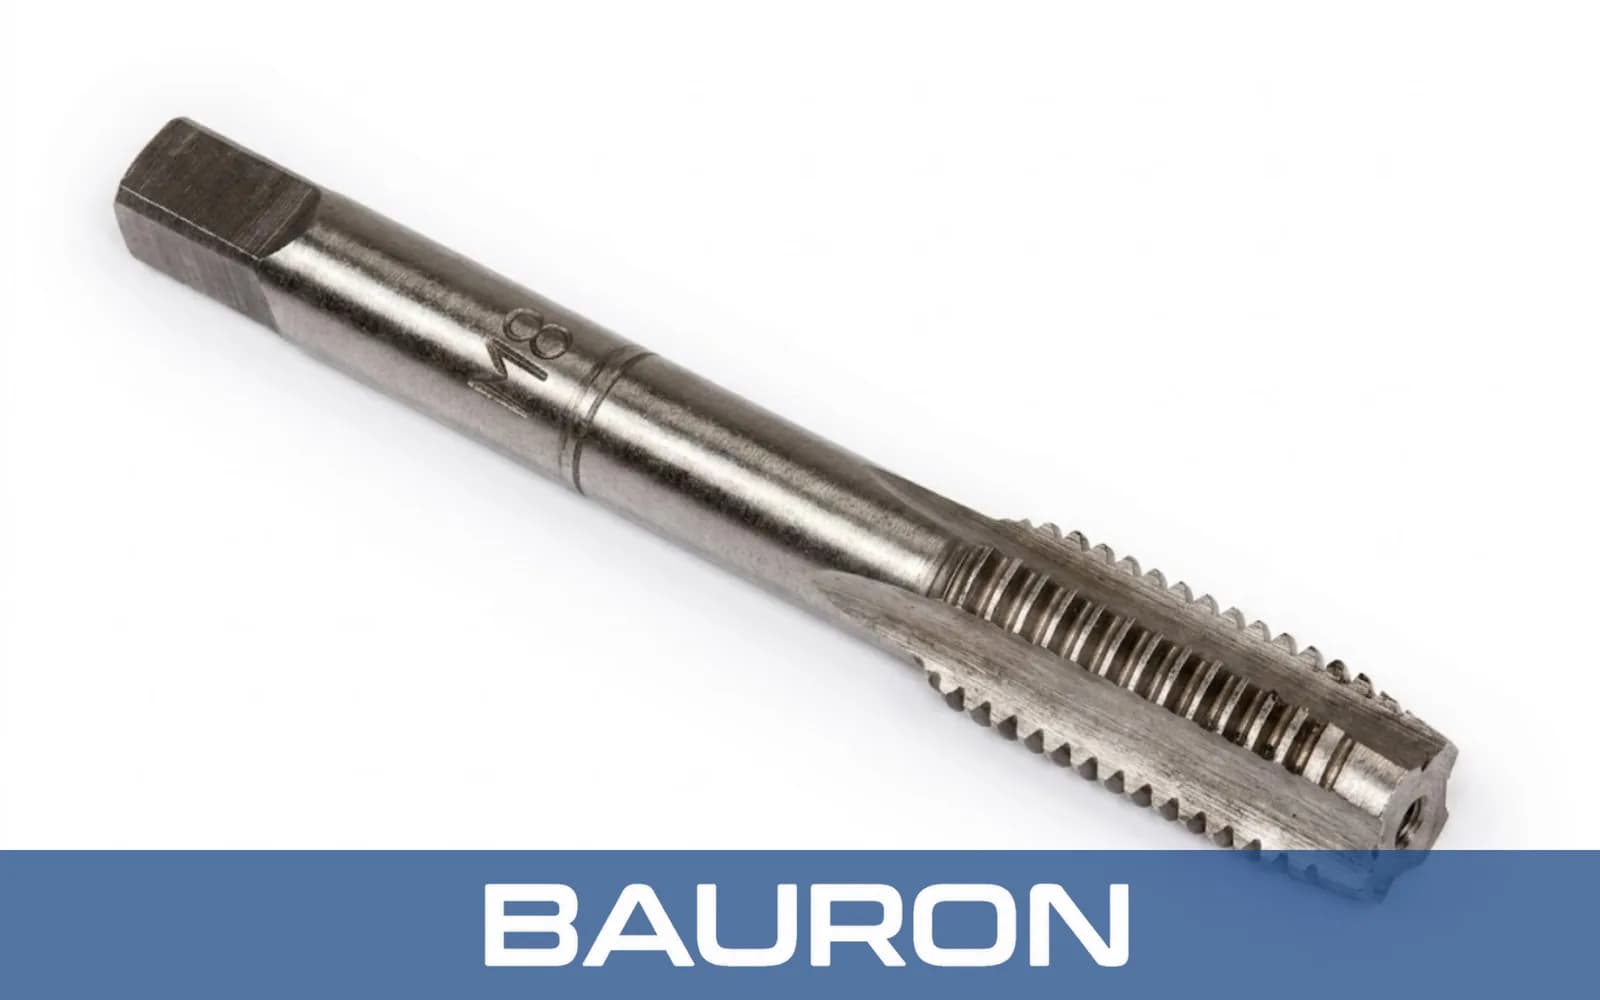
La geometria del gambo curvato consente ai dadi compatibili di allontanarsi dal maschio senza un ciclo di inversione per ogni pezzo.
L'alimentazione continua può aumentare la resa rispetto alla maschiatura con arresto e inversione quando la macchina e il pezzo sono progettati per il processo.
La rotazione in una sola direzione riduce gli eventi di inversione e il relativo tempo ciclo non produttivo.
Un invito lungo distribuisce il carico di taglio su più denti e può ridurre la coppia di picco.
Le opzioni in acciaio per utensili e cobalto forniscono tenacità torsionale per la maschiatura automatica ripetitiva.
| Specifica | Gamma / Dettagli |
|---|---|
| Gamma di Diametri | Da #10 a 1"+; metrico da M5 a M30+ disponibile su configurazione |
| Forme di Filettatura | UNC, UNF, metrica e profili a passo personalizzato |
| Geometria del Gambo | Gambo curvato progettato per la macchina automatica specificata e il percorso di scarico dei dadi |
| Profilo dell'Invito | Invito lungo o conico, comunemente da 10 a 15+ filetti |
| Geometria delle Scanalature | Scanalatura diritta o scanalatura elicoidale corta |
| Limiti di Passo | GH specifici per l'applicazione, metrici o limiti personalizzati per filettatura di elementi di fissaggio |
| Materiale / Rivestimento | Ideale per | Vantaggio principale |
|---|---|---|
| HSS (Acciaio Super Rapido) | Dadi in acciaio al carbonio, ottone, alluminio e acciaio dolce. | Tenacità e resistenza agli urti supportano il taglio automatico ripetitivo. |
| HSS-E (Cobalto) | Dadi in acciaio legato, acciaio inossidabile e materiali ad alta resistenza. | La maggiore durezza a caldo contribuisce a resistere al deterioramento dei taglienti durante la produzione sostenuta. |
| Rivestimento TiN / TiCN | Maschiatura automatica ad alto volume su materiali compatibili per dadi. | Un rivestimento adeguato può ridurre l'attrito, limitare l'adesione del materiale e migliorare la resistenza all'usura. |
Abbinate acciaio per utensili, rivestimento, invito, geometria delle scanalature, lubrificante e dati di taglio al materiale del dado, alla tolleranza della filettatura, al modello della macchina e alla cadenza produttiva richiesta. Gli utensili a gambo curvo sono forniti in gradi di acciaio per utensili e al cobalto per garantire tenacità, mentre i maschi in metallo duro integrale sono adatti alle configurazioni CNC rigide a gambo diritto.
Macchine appositamente costruite che trattengono l'utensile curvato e alimentano continuamente i dadi sulla sua sezione di taglio.
Sistemi alimentati da tramoggia che orientano, consegnano, filettano e scaricano dadi grezzi compatibili.
Unità di produzione personalizzate che utilizzano portautensili e geometrie di scarico abbinate per specifici utensili a gambo curvo.
Taglia filettature passanti in dadi esagonali standard, dadi quadri, controdadi e dadi speciali compatibili.
Si integra con macchine dedicate per la maschiatura dei dadi per l'alimentazione e lo scarico ripetitivo dei pezzi.
Produce filettature interne in componenti che possono passare completamente sulla geometria di taglio e del gambo. I pezzi con fori ciechi richiedono un utensile diverso, come un maschio a scanalatura elicoidale per fori ciechi.
Supporta la produzione continua di elementi di fissaggio automobilistici, per l'edilizia e industriali. I produttori di dadi che riforniscono gli assiemi aeronautici utilizzano lo stesso processo, e Bauron li supporta come azienda di utensileria aerospaziale.
Le dimensioni dell'utensile e del dado forniscono spazio libero dietro la sezione di taglio. Ogni dado completato si sposta lungo il gambo curvato mentre i grezzi successivi avanzano, poi esce attraverso il percorso di scarico designato della macchina.
I maschi a gambo curvo sono normalmente utilizzati solo su macchine automatiche per maschiatura dadi con portautensile curvato corrispondente, alimentazione dei pezzi e sistema di scarico. Le frese e i torni standard utilizzano generalmente maschi a gambo diritto, come un set di maschi a punto elicoidale per fori passanti.
Un invito lungo distribuisce il carico di truciolo su molti denti, il che può ridurre la coppia di picco, migliorare l'ingresso e gestire il calore durante la produzione continua. La nostra guida alla progettazione dei maschi CNC tratta più in dettaglio la lunghezza dell'invito.
I materiali comuni per dadi includono acciai a basso tenore di carbonio e legati, acciai inossidabili selezionati, ottone e alluminio. Substrato, rivestimento, lubrificazione e parametri di taglio devono essere adattati alla durezza e alla lavorabilità. Per pezzi in alluminio filettati su macchine standard, i maschi a rullare per alluminio offrono un'opzione senza truciolo.
Bauron Tools può valutare la geometria della curvatura, lo spazio libero del gambo, la lunghezza dell'invito, il passo della filettatura, la geometria delle scanalature, il substrato e il rivestimento per una specifica macchina automatica per maschiatura e un determinato progetto di dado.
Bauron fornisce supporto di progettazione e ingegneria per la geometria della curvatura, la lunghezza dell'invito, l'invito, la geometria delle scanalature, lo spazio libero del gambo, i limiti di passo, i substrati e i rivestimenti. Condividete le specifiche della macchina e del dado per una revisione tecnica.
Parla con l'ingegneria